Por qué las cargas adhesivas dinámicas requieren una estrategia de selección diferente
Un adhesivo que funciona bien bajo carga estática puede comportarse de manera muy diferente cuando una junta adherida se expone a cortes, desprendimientos, vibraciones, impactos o ciclos termomecánicos repetidos. En estas condiciones, el adhesivo no simplemente soporta una carga. Almacena y libera energía de tensión repetidamente, redistribuye la tensión y resiste la iniciación y el crecimiento de grietas.
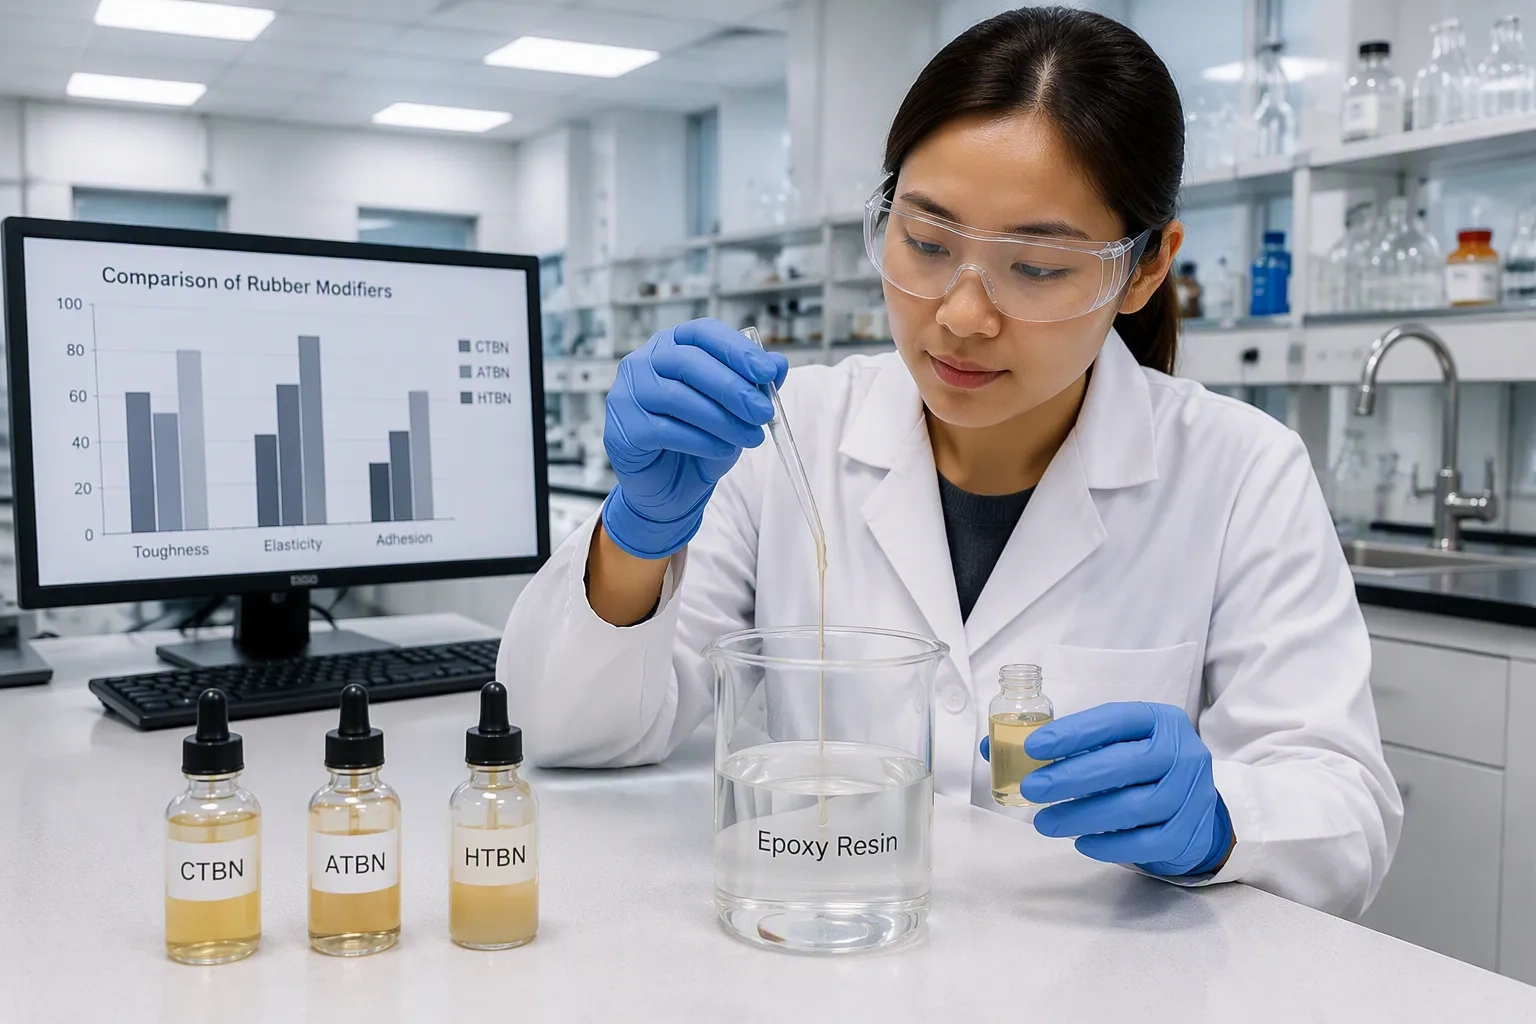
Eso hace que la selección del caucho líquido reactivo sea más que una cuestión de qué modificador proporciona el mayor alargamiento o resistencia al impacto. El material útil es aquel que puede desarrollar una morfología de caucho apropiada, interactuar efectivamente con la matriz adhesiva, disipar energía mecánica y permanecer compatible con las condiciones requeridas de procesamiento y curado. Una revisión de los materiales de caucho líquido reactivo disponibles puede ayudar a establecer las familias de materiales relevantes antes de pasar a la selección de formulaciones específicas.
Por lo tanto, el proceso de selección debería comenzar con la condición del servicio y no con el nombre del producto. La pregunta clave es: ¿qué tipo de química, funcionalidad, peso molecular y carga del caucho pueden proporcionar la respuesta requerida a la carga dinámica real sin comprometer el resto del sistema adhesivo?
¿Qué hace que el caucho líquido reactivo sea útil bajo carga cíclica?
La falla adhesiva dinámica a menudo se desarrolla progresivamente. Pequeños defectos, huecos, interfaces y áreas de concentración de tensiones locales pueden convertirse en sitios de iniciación de grietas. Una vez que se forma una grieta, la carga repetida puede hacerla atravesar la capa adhesiva o a lo largo de la interfaz adhesivo-sustrato.
Un caucho líquido reactivo puede cambiar este proceso introduciendo una fase de caucho dispersada en la red de polímero curado. Dependiendo de la química y la morfología, la fase de caucho puede promover la deformación localizada y la disipación de energía alrededor de una grieta en desarrollo. La deflexión de las grietas, la cavitación del caucho, la deformación por cizallamiento de la matriz y otros mecanismos de endurecimiento pueden contribuir a mejorar la resistencia al crecimiento de las grietas.
Esta es la razón por la que la resistencia a la fatiga adhesiva no se puede predecir de manera confiable únicamente a partir de la resistencia a la tracción. Una formulación con alta resistencia estática aún puede experimentar un rápido crecimiento de grietas por fatiga, mientras que una formulación algo más flexible puede sobrevivir a cargas repetidas por más tiempo porque disipa la energía mecánica de manera más efectiva.
La disipación de energía importa más que la fuerza máxima
Bajo carga cíclica, la tensión se concentra alrededor de los defectos y las puntas de las grietas. Si el material circundante no puede soportar la deformación local, la grieta puede extenderse con cada ciclo de carga.
Un adhesivo modificado con caucho puede absorber parte de esta energía mediante la deformación de la fase de caucho y la matriz circundante. Sin embargo, el objetivo no es simplemente ablandar el adhesivo. Un ablandamiento excesivo puede reducir el módulo, la fuerza cohesiva, la resistencia a la fluencia y la estabilidad dimensional.
La ventana de formulación útil es donde la fase de caucho proporciona suficiente disipación de energía mientras que la matriz continua conserva las propiedades mecánicas que necesita la junta.
Por esta razón, la propagación de grietas y el comportamiento de fractura son a menudo criterios de selección más útiles que el alargamiento de rotura cuando el adhesivo funcionará bajo cargas mecánicas repetidas.
Por qué el caucho líquido reactivo es diferente de un plastificante no reactivo
Un plastificante no reactivo puede aumentar la flexibilidad al reducir las interacciones intermoleculares o disminuir el comportamiento efectivo de transición vítrea de un sistema polimérico, pero no necesariamente se integra químicamente en la red curada. Dependiendo de la formulación, esto puede afectar la estabilidad a largo plazo, la fuerza cohesiva, la resistencia a la migración y la durabilidad ambiental.
El caucho líquido reactivo es diferente porque sus grupos funcionales terminales pueden participar en la química de curado del adhesivo. Por lo tanto, el caucho pasa a formar parte de la red final hasta cierto punto en lugar de actuar sólo como una fase blanda físicamente mezclada.
Eso hace que la funcionalidad del terminal sea un parámetro de selección crítico. La compatibilidad de los grupos funcionales con la resina y el sistema de curado determina cómo participa el caucho en la formación de la red y cómo se desarrolla la morfología final.
Haga coincidir la química del caucho con la química del adhesivo
El primer paso de evaluación en la selección del caucho líquido reactivo debe ser la compatibilidad química. Un modificador que funciona bien en una familia de adhesivos no puede transferirse automáticamente a otra.
Los grupos terminales, la estructura principal, la polaridad, el peso molecular y la química de curado influyen en el comportamiento del caucho líquido durante el mezclado y el curado. Por lo tanto, el modificador debe evaluarse como parte de la formulación adhesiva completa.
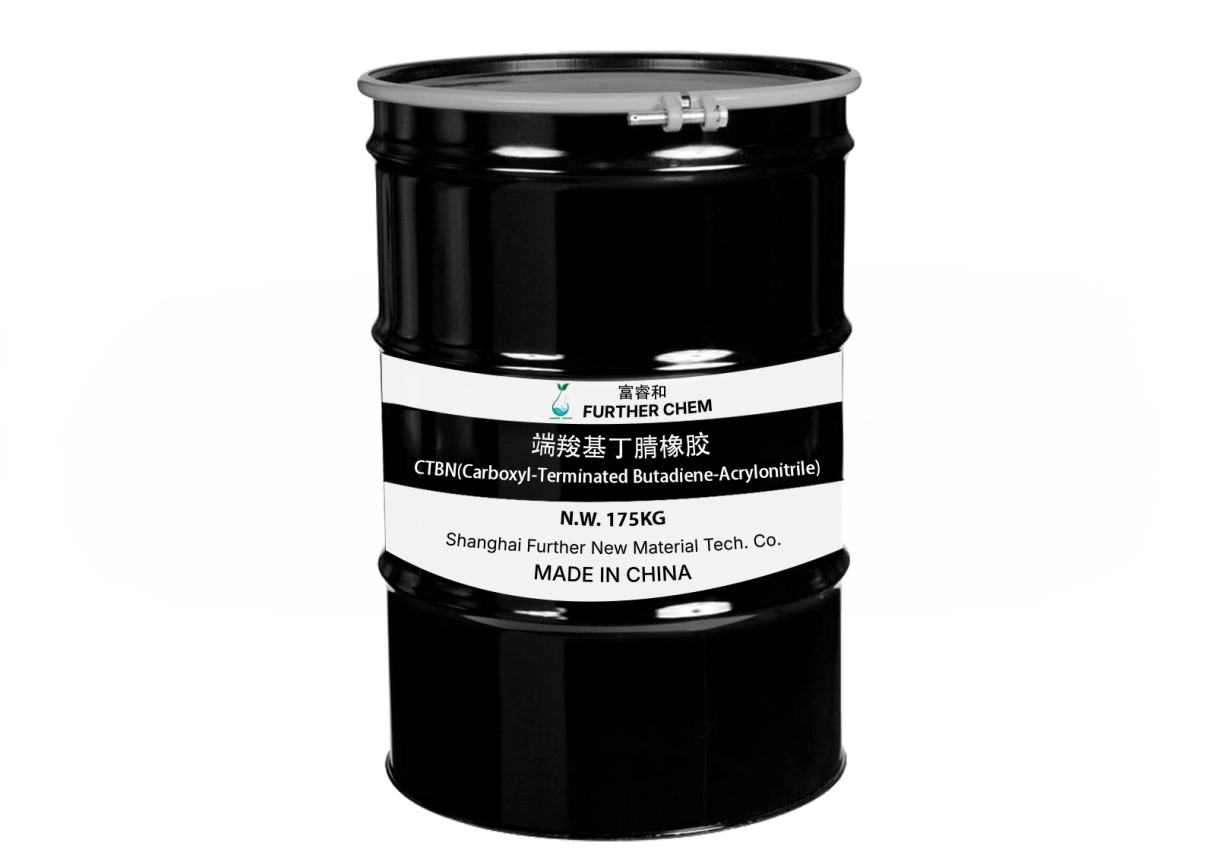
CTBN para adhesivos a base de epoxi
El CTBN para adhesivos epoxi se considera comúnmente cuando el objetivo es aumentar la tenacidad a la fractura manteniendo al mismo tiempo la resistencia y las características térmicas de una matriz epoxi termoestable.
CTBN contiene funcionalidad carboxilo y una cadena principal a base de butadieno. Su contenido de acrilonitrilo puede influir en la polaridad, la viscosidad, la interacción de la resina y la morfología formada durante el curado. Estas variables se vuelven particularmente importantes cuando el adhesivo debe soportar cargas mecánicas repetidas.
Por lo tanto, el CTBN seleccionado debe evaluarse frente a la resina epoxi específica, el agente de curado, la carga de caucho, el programa de curado y la morfología objetivo. La compatibilidad inicial no es suficiente. La estructura curada final determina cómo la fase de caucho contribuye a la resistencia al agrietamiento.
ATBN cuando la funcionalidad del terminal cambia la interacción
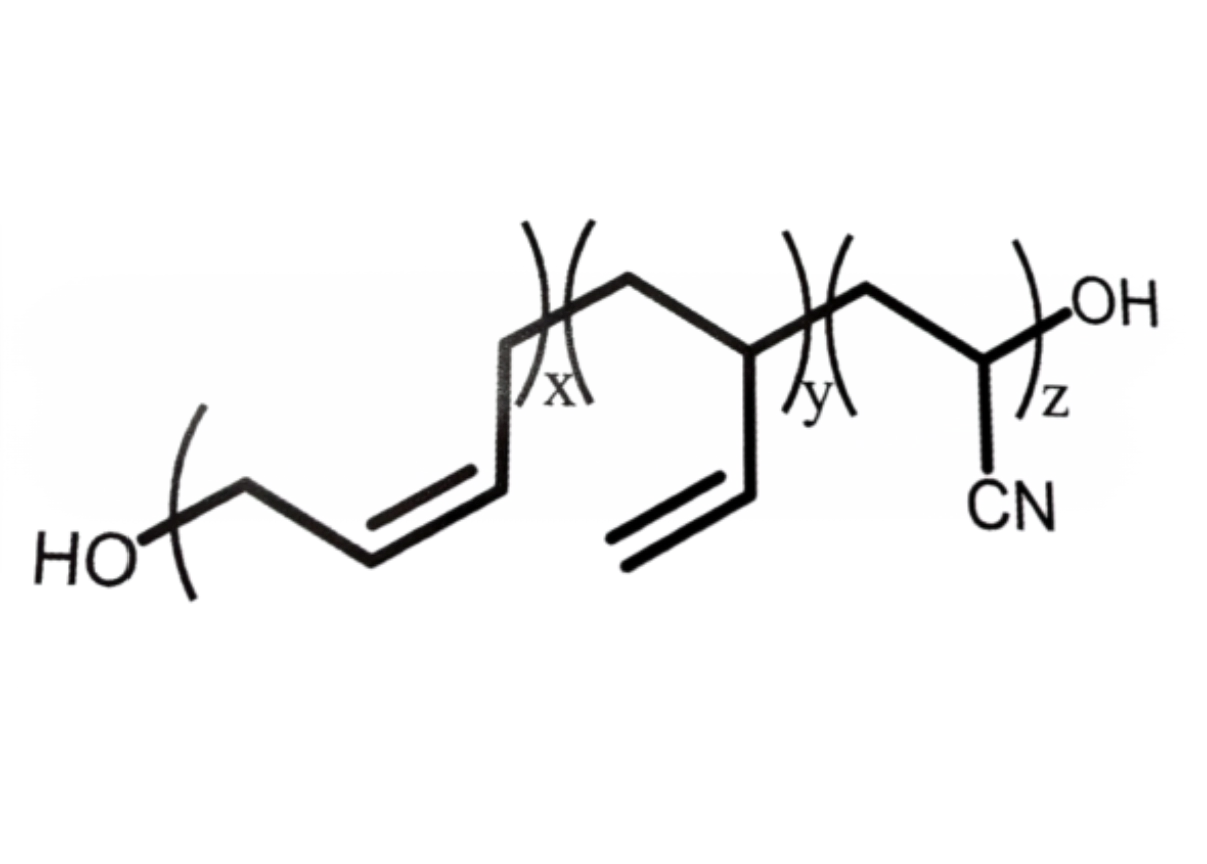
ATBN para adhesivos epoxi proporciona otro enfoque para la modificación del caucho. Su estructura terminada en amina crea diferentes interacciones con la resina epoxi y la química de curado en comparación con el caucho líquido terminado en carboxilo.
Esta distinción puede afectar el comportamiento de la reacción, la separación de fases, el enlace interfacial y la estructura de la red curada. Una misma concentración de caucho puede producir diferentes resultados mecánicos dependiendo de la funcionalidad terminal y del resto de la formulación.
Por lo tanto, el ATBN debe seleccionarse de acuerdo con el sistema epoxi completo en lugar de tratarse como un sustituto directo uno por uno del CTBN.
HTPB para adhesivos de poliuretano
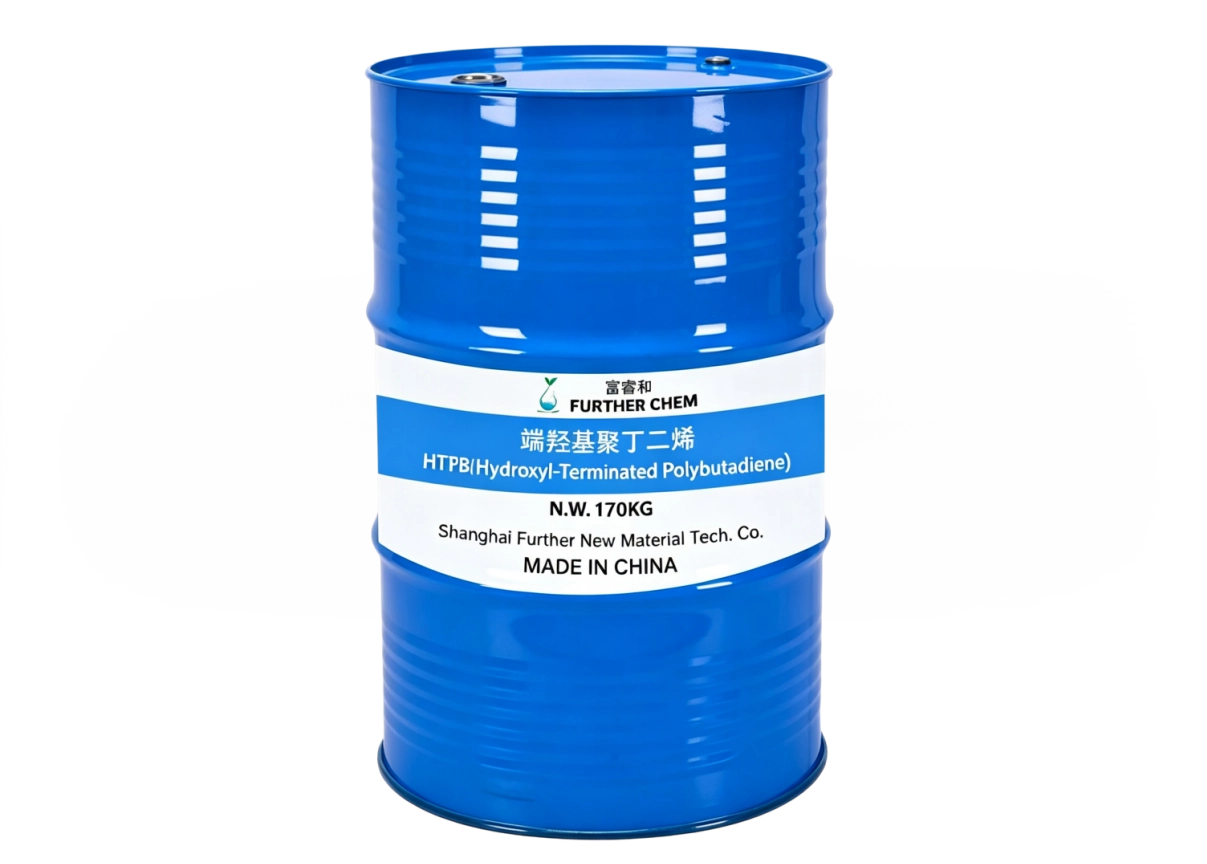
Los adhesivos de poliuretano requieren un enfoque de selección diferente porque la funcionalidad hidroxilo puede reaccionar directamente con los isocianatos durante la formación del poliuretano.
HTPB proporciona una química de polibutadieno terminado en hidroxilo que puede incorporarse a redes de poliuretano. Su funcionalidad hidroxilo, peso molecular, valor hidroxilo y viscosidad influyen en el equilibrio NCO/OH, la estructura de la red, el comportamiento de procesamiento y las propiedades mecánicas finales.
Para formulaciones de poliuretano donde se utiliza caucho líquido reactivo para introducir flexibilidad o mejorar la resistencia a la deformación repetida, el HTPB debe evaluarse junto con el isocianato seleccionado y la formulación general de NCO/OH.
El peso molecular y la funcionalidad pueden cambiar el rendimiento del adhesivo dinámico
Una vez que la química es compatible, la arquitectura molecular se convierte en una de las variables de selección más importantes. Dos cauchos líquidos basados en estructuras químicas similares pueden comportarse de manera diferente debido a diferencias en el peso molecular, la distribución del peso molecular, la funcionalidad y la viscosidad.
El peso molecular afecta la viscosidad y la formación del dominio de caucho
El peso molecular tiene un efecto directo sobre la viscosidad y, por lo tanto, puede influir en la mezcla, dispersión, desgasificación, dosificación y recubrimiento.
Un caucho de mayor peso molecular puede requerir temperaturas de procesamiento más altas o mayor energía de mezclado. Si la dispersión se vuelve difícil, el adhesivo curado puede contener dominios de caucho de gran tamaño o variaciones de composición locales que actúan como regiones débiles bajo cargas repetidas.
En el otro extremo del rango, elegir un material de menor viscosidad simplemente por conveniencia de procesamiento no garantiza la respuesta de endurecimiento deseada. La estructura molecular aún necesita soportar la morfología de fase y el comportamiento mecánico requeridos después del curado.
Por esa razón, el peso molecular debe evaluarse junto con la viscosidad, la carga de caucho, la compatibilidad de la resina y las condiciones de procesamiento en lugar de considerarse como una especificación aislada.
La funcionalidad controla cómo participa el caucho en la red.
La funcionalidad determina cuántos grupos reactivos están disponibles para su incorporación a la red polimérica en desarrollo. Puede influir en la densidad de enlaces cruzados, la arquitectura de la red, el comportamiento de las fases y el equilibrio entre flexibilidad y fuerza cohesiva.
Por lo tanto, un caucho líquido monofuncional y un caucho líquido difuncional no deben tratarse como materiales equivalentes simplemente porque tienen estructuras principales similares.
En los sistemas de poliuretano, la funcionalidad hidroxilo afecta el equilibrio NCO/OH. En los sistemas epoxi, los materiales terminados en carboxilo y amina pueden interactuar con la resina y el sistema de curado de diferentes maneras.
La cuestión importante no es si un caucho líquido tiene una funcionalidad mayor o menor de forma aislada. Se trata de si su funcionalidad produce la estructura de red requerida para la condición de carga dinámica prevista.
Elija caucho líquido reactivo según el tipo de carga dinámica
La “carga dinámica” cubre varias condiciones mecánicas diferentes. Una junta sometida a millones de ciclos de vibración de baja amplitud tiene un entorno de falla diferente al de una junta expuesta a impactos repetidos o grandes deformaciones por desprendimiento.
Por lo tanto, la selección del material debe estar relacionada con el modo de tensión dominante.
Corte cíclico
En el corte cíclico, la capa adhesiva se deforma repetidamente en la dirección del corte. Los defectos locales y las discontinuidades geométricas pueden generar concentraciones de tensiones que inician gradualmente daños por fatiga.
Un modificador de caucho adecuado debe proporcionar una disipación de energía controlada manteniendo al mismo tiempo una fuerza cohesiva adecuada. La morfología del dominio del caucho, el módulo de la matriz y la adhesión interfacial del caucho-matriz influyen en este equilibrio.
Para estas aplicaciones, las pruebas de corte cíclico o de fatiga son más informativas que un solo valor de corte por vuelta porque la condición de servicio se define por cargas repetidas en lugar de una carga máxima.
Pelar y flexionar
El despegado y la flexión producen deformaciones altamente localizadas, particularmente cerca de los bordes de las áreas adheridas. Por lo tanto, los ensamblajes flexibles pueden requerir un equilibrio módulo-resistencia diferente al de las uniones estructurales rígidas.
Un modificador de caucho reactivo puede ayudar a adaptarse a la deformación repetida, pero un contenido excesivo de caucho puede reducir la resistencia cohesiva y aumentar la fluencia.
La evaluación debe reproducir la tasa de pelado real, la temperatura, la geometría de la junta y el número de ciclos esperados durante el servicio.
Carga de impacto y choque
La carga de impacto produce una deformación rápida y una tensión local elevada. El adhesivo debe disipar la energía lo suficientemente rápido para evitar el crecimiento inestable de grietas.
Para los sistemas resistentes a impactos, la fase de caucho debe interactuar efectivamente con la matriz y crear mecanismos útiles de disipación de energía sin causar una pérdida excesiva de rigidez.
Por lo tanto, la resistencia al impacto debe considerarse junto con el comportamiento de fractura y los datos de fatiga en lugar de usarse como la única base para seleccionar un modificador de caucho reactivo.
Vibración y ciclos mecánicos repetidos
La vibración puede exponer un adhesivo a un gran número de ciclos de carga relativamente pequeños. Con el tiempo, incluso pequeñas cantidades de daño pueden acumularse y eventualmente conducir a fallas cohesivas o interfaciales.
Las variables relevantes pueden incluir el crecimiento de grietas por fatiga, el comportamiento de amortiguación, la resistencia cohesiva y la estabilidad de la interfaz caucho-matriz.
Por lo tanto, una formulación que funciona bien en una prueba corta de tracción o corte puede requerir una validación adicional antes de usarse en un entorno de vibración a largo plazo.
Tipo de carga dinámica y selección de caucho líquido reactivo
Carga dinámica | Principal preocupación | Variables importantes del caucho | Evaluación útil |
corte cíclico | Iniciación y crecimiento de crack. | Funcionalidad, morfología, carga. | Ensayos de fatiga, corte y fractura. |
Pelar y flexionar | Concentración de cepa localizada | Flexibilidad, peso molecular, carga. | Fatiga del pelado y flexión repetida. |
Impacto | Rápida absorción de energía | Morfología del caucho, interacción con la matriz. | Pruebas de impacto y fractura. |
Vibración | Daño por fatiga a largo plazo | Morfología, amortiguación, fuerza cohesiva. | Ensayos de fatiga cíclica y vibración. |
Ciclismo termomecánico | Expansión y contracción repetidas. | Compatibilidad, estructura de red, Tg. | Ciclos térmicos y DMA. |
La comparación muestra por qué no existe un “mejor” caucho líquido universal para adhesivos dinámicos. El modificador apropiado depende del mecanismo de falla dominante, la química del adhesivo, el diseño de la junta y el entorno de servicio.
La carga de caucho es una variable de rendimiento, no una simple palanca de dureza
El aumento del contenido de caucho no mejora automáticamente la durabilidad dinámica. Con cargas bajas, es posible que no haya suficiente fase de caucho para proporcionar una disipación de energía significativa. A cargas más altas, el contenido excesivo de fase blanda puede reducir el módulo, la resistencia cohesiva, la estabilidad térmica y la resistencia dimensional.
Por lo tanto, el rango útil es normalmente una ventana de formulación en lugar de un nivel de carga fijo.
Es necesario considerar tres factores juntos:
· Carga de caucho y concentración resultante de la fase dispersa.
· Tamaño y distribución del dominio del caucho después del curado.
· Adhesión entre la fase de caucho y la matriz polimérica continua
Una formulación puede contener la cantidad "correcta" de caucho y aun así tener un rendimiento deficiente si los dominios del caucho son demasiado grandes, están mal distribuidos o están débilmente unidos a la matriz.
La morfología importa más que la carga sola
El endurecimiento dinámico depende en gran medida de la morfología creada durante el curado. La fase de caucho debe estar lo suficientemente dispersada para interactuar con las grietas en desarrollo, mientras que el tamaño del dominio y las características interfaciales deben seguir siendo apropiados para la química de la matriz.
Esta es la razón por la que la morfología de la fase del caucho debe tratarse como un resultado de la formulación y no como una simple propiedad de la materia prima.
La temperatura de curado, la velocidad de curado, la composición de la resina, el peso molecular, la carga de caucho y el historial de procesamiento pueden influir en la separación de fases. Por lo tanto, dos formulaciones que contienen el mismo caucho líquido pueden producir diferentes estructuras curadas y diferentes comportamientos ante la fatiga.
La viscosidad puede decidir si un adhesivo endurecido es fabricable
Un modificador de caucho que funciona en una formulación de laboratorio aún puede no ser adecuado para la producción si su viscosidad crea problemas de procesamiento.
El caucho líquido de alta viscosidad puede aumentar el par de mezclado, prolongar el tiempo de mezclado, complicar la desgasificación y dificultar la dosificación automatizada. Estos efectos se vuelven cada vez más importantes a medida que aumenta la carga de caucho.
Por lo tanto, la ventana de selección práctica debería incluir:
· Viscosidad inicial y viscosidad después de la mezcla de resina.
· Temperatura de mezcla y corte requeridos
· Limitaciones del equipo de dispensación
· Comportamiento de desgasificación
· Vida útil y estabilidad en almacenamiento
· Cinética de curación
· Dispersión final de caucho
Esto es importante cuando una formulación pasa del desarrollo de laboratorio a la producción industrial. Un material que se puede dispersar manualmente en un lote pequeño puede no proporcionar la misma consistencia en el mezclado automatizado o en la dosificación de alto rendimiento.
Parámetros clave para comparar al seleccionar caucho líquido reactivo
Parámetro | Por qué es importante | Preguntas para hacer |
Funcionalidad terminal | Determina la participación química en el curado. | ¿Coincide con la química del adhesivo? |
Peso molecular | Influye en la viscosidad y la morfología. | ¿Se puede procesar con la carga requerida? |
Distribución de pesos moleculares | Puede afectar la consistencia y el comportamiento de fase. | ¿Se controla la distribución entre lotes? |
Viscosidad | Afecta directamente el procesamiento | ¿Puede el proceso de producción soportarlo? |
Contenido de acrilonitrilo | Influye en la polaridad y la interacción CTBN. | ¿El nivel se adapta a la formulación epoxi? |
Carga de caucho | Controla la concentración de fase blanda. | ¿Dónde está el equilibrio dureza-procesabilidad? |
Curar el comportamiento | Determina el desarrollo de la red. | ¿La goma altera el curado previsto? |
Morfología de fase | Influye en el comportamiento de la fractura. | ¿La dispersión es uniforme y reproducible? |
Adhesión interfacial | Afecta la transferencia de estrés. | ¿Se producirá una desunión prematura? |
Para la adquisición industrial, estas propiedades deben estar respaldadas por un control de calidad de lotes confiable y datos analíticos consistentes. El control por parte del proveedor de las características moleculares, la funcionalidad, la viscosidad y otras especificaciones críticas puede ser tan importante como el rendimiento nominal de un solo lote de laboratorio.
Un flujo de trabajo práctico para la selección de caucho líquido reactivo
Un proceso de selección más confiable comienza con las condiciones de servicio del adhesivo y avanza hacia la especificación del material.
1. Definir el perfil de carga dinámica. Identifique si la junta experimentará corte cíclico, pelado, impacto, vibración, ciclo térmico o una combinación de estas condiciones. Siempre que sea posible, se deben registrar la frecuencia, amplitud, temperatura y ciclos de servicio esperados.
2. Identificar el modo de falla dominante. Determine si la preocupación principal es la iniciación de grietas, la propagación de grietas, la falla cohesiva, la falla interfacial, la deformación excesiva o la acumulación de fatiga.
3. Haga coincidir la funcionalidad del terminal con la química del adhesivo. CTBN y ATBN pueden considerarse para sistemas epoxi, mientras que HTPB es relevante para la química del poliuretano. Los grupos funcionales deben evaluarse frente a la resina completa y el sistema de curado.
4. Defina la ventana de procesamiento. Establezca una viscosidad aceptable, temperatura de mezcla, condiciones de dosificación, vida útil y requisitos de curado antes de seleccionar el grado final.
5. Detectar el peso molecular y la funcionalidad. Compare candidatos según el peso molecular, la distribución del peso molecular, la funcionalidad terminal, la viscosidad y otras especificaciones críticas en lugar de confiar únicamente en los nombres de los productos.
6. Optimice las condiciones de carga y curado juntas. La concentración del caucho, el programa de curado, la separación de fases y la morfología final están interconectados. Cambiar una variable puede cambiar el rendimiento de la formulación completa.
7. Prueba en condiciones dinámicas realistas. La resistencia a la tracción o al cizallamiento en un solo punto no es suficiente para un adhesivo dinámico. Utilice pruebas cíclicas, de fatiga, de pelado, de impacto, de vibración o termomecánicas que reproduzcan el entorno de servicio esperado.
Para formulaciones complejas, el soporte técnico del proveedor también puede ser útil al comparar las especificaciones de los materiales, las condiciones de procesamiento y los requisitos específicos de la aplicación antes de pasar a pruebas a mayor escala.
Este enfoque reduce el riesgo de seleccionar un caucho porque mejora una propiedad del laboratorio y al mismo tiempo crea problemas en el procesamiento, la estructura de la red o el rendimiento ante la fatiga a largo plazo.
Dónde el caucho líquido reactivo es más valioso bajo cargas dinámicas
Adhesivos para maquinaria y automoción
Los conjuntos de automóviles y maquinaria pueden experimentar vibraciones, golpes, cambios de temperatura y cargas mecánicas repetidas. Los adhesivos utilizados en estos entornos pueden requerir un equilibrio entre dureza, resistencia a la fatiga, adhesión y consistencia de fabricación.
El modificador apropiado depende de la química del adhesivo, el sustrato, la geometría de la junta y el ciclo de servicio esperado. Por lo tanto, un grado de caucho debe evaluarse en el adhesivo completo en lugar de seleccionarse únicamente a partir de sus datos mecánicos independientes.
Adhesivos estructurales y de ingeniería
La unión estructural generalmente requiere una alta resistencia cohesiva y estabilidad dimensional, por lo que la modificación del caucho debe controlarse cuidadosamente.
El objetivo es aumentar la resistencia a la fractura sin reducir la capacidad de carga del adhesivo curado más allá de los límites aceptables. En estos sistemas, la resistencia a la fatiga adhesiva y el comportamiento de crecimiento de grietas pueden proporcionar información más útil que los datos de elongación por sí solos.
Conexión eléctrica y electrónica
Los conjuntos electrónicos y eléctricos pueden experimentar vibraciones, ciclos térmicos y expansión diferencial entre materiales con diferentes coeficientes de expansión térmica.
Para estas aplicaciones, es necesario considerar la modificación del caucho junto con la resistencia a la humedad, el comportamiento térmico, la contracción del curado, los requisitos eléctricos y el cumplimiento mecánico.
Sellado industrial y unión flexible
Las aplicaciones de unión y sellado flexibles a menudo implican deformaciones repetidas en lugar de una carga mecánica elevada. Por lo tanto, la formulación puede requerir flexibilidad controlada y resistencia al daño por fatiga manteniendo al mismo tiempo la adhesión durante largos períodos de servicio.
Aquí, la relación entre la carga del caucho, el módulo, la recuperación, la morfología y la resistencia cohesiva se vuelve particularmente importante.
El caucho líquido reactivo adecuado depende del perfil de carga
No existe una especificación única que defina el caucho líquido reactivo ideal para cada aplicación de adhesivo dinámico. La elección adecuada depende de cómo se deforma el adhesivo, dónde es probable que se inicie el daño, cómo se propagan las grietas y cómo interactúa la fase de caucho con la matriz curada.
Para los adhesivos epoxi, CTBN y ATBN proporcionan diferentes rutas químicas para la modificación del caucho. Para los sistemas de poliuretano, HTPB introduce una funcionalidad hidroxilo que puede participar en la formación de redes. Dentro de cada familia de materiales, el peso molecular, la funcionalidad, la viscosidad, la carga y la compatibilidad de la formulación pueden cambiar sustancialmente el resultado final.
El enfoque más confiable es comenzar con la carga de servicio y el mecanismo de falla dominante, luego trabajar hacia atrás hasta los parámetros de formulación y química del caucho requeridos. Cuando la selección del caucho líquido reactivo se trata como un problema de diseño del sistema en lugar de una simple comparación de productos, el adhesivo resultante se puede optimizar no solo en cuanto a dureza, sino también en cuanto a consistencia de procesamiento y rendimiento a largo plazo bajo cargas mecánicas repetidas.

 English
 English
 Spanish
 Russian
 Arabic
 French
 German
 Portuguese
 Turkish
 Dutch
 Polish
 Korean
 Vietnamese
 Indonesian

 29. Jun, 2026