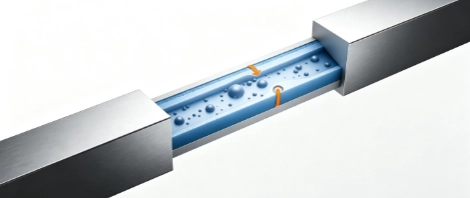
Las resinas termoestables son valoradas por su alta rigidez, estabilidad dimensional, resistencia química y fuerte adhesión. Esas mismas características pueden hacerlos vulnerables a fracturas frágiles. Una vez que se forma una grieta, la red altamente reticulada tiene una capacidad limitada para deformarse alrededor de la punta de la grieta, lo que permite que la grieta se propague con relativamente poca energía adicional.
Los modificadores de caucho cambian este comportamiento al introducir una fase dispersa flexible en la matriz termoestable. Su función no es simplemente suavizar la resina curada. Cuando se selecciona y dispersa adecuadamente, una fase de caucho puede alterar el campo de tensión alrededor de una grieta en crecimiento, desencadenar deformación local, desviar el camino de la grieta y disipar energía mecánica antes de que la grieta pueda moverse a través de la matriz.
Esta es la razón por la que el endurecimiento del caucho de resinas termoestables es fundamentalmente una estrategia de control de fracturas. La eficacia del modificador depende de sus grupos funcionales, estructura molecular, compatibilidad con la resina, morfología de las partículas, nivel de carga y la interacción entre la fase de caucho y la red termoestable circundante.
La modificación del caucho cambia lo que sucede en la punta de la grieta
En un termoestable no modificado, la punta de la grieta es una región altamente concentrada de tensión mecánica. No es necesario que la grieta rompa todo el material a la vez. En cambio, la concentración de tensión local permite que los enlaces y las estructuras de red inmediatamente delante de la grieta fallen progresivamente.
Debido a que un epoxi convencional u otro termoestable rígido tiene una deformación plástica limitada, puede haber sólo una pequeña región alrededor de la punta de la grieta capaz de absorber energía. Una vez que se alcanza la condición de fractura local, la grieta puede avanzar rápidamente a través de la matriz.
Una fase de caucho diseñada adecuadamente cambia la respuesta local.
Cuando una grieta que se propaga encuentra partículas de caucho o dominios ricos en caucho, la fase flexible puede deformarse sustancialmente más que el termoestable circundante. Dependiendo del tamaño de las partículas, la adhesión interfacial, el contenido de caucho y las condiciones de curado, pueden ocurrir varios mecanismos al mismo tiempo:
· Las partículas de caucho pueden sufrir cavitación bajo tensión local elevada.
· El termoestable circundante puede desarrollar fluencia por cizallamiento y deformación plástica localizada.
· La grieta puede desviarse, ramificarse o forzarse a viajar alrededor de dominios de caucho dispersos.
· Los puentes de caucho y la deformación interfacial pueden consumir energía de fractura adicional.
El resultado es una trayectoria de fractura más complicada y una región más grande de material involucrada en la disipación de energía. En lugar de permitir que la grieta se mueva a través de un camino relativamente directo, la resina modificada obliga al proceso de fractura a consumir más energía.
Por qué los termoestables frágiles permiten una rápida propagación de grietas
La cuestión clave no es necesariamente la baja resistencia a la tracción. Un termoestable puede tener una alta resistencia a la tracción y al mismo tiempo exhibir una resistencia relativamente pobre a la propagación de grietas.
Un defecto preexistente cambia la situación. En la punta de ese defecto, la tensión se concentra en un área muy pequeña. Si el material circundante no puede deformarse lo suficiente, la grieta puede continuar una vez que se alcanza el criterio de fractura local.
Esta distinción es importante al evaluar un sistema de endurecimiento. Una formulación que produce una mayor resistencia a la tracción no proporciona automáticamente una mejor tenacidad a la fractura . La resistencia a las grietas debe evaluarse mediante pruebas que midan específicamente la energía o la tensión requerida para iniciar y propagar una grieta.
Por lo tanto, para aplicaciones de ingeniería, la pregunta más útil no es simplemente si un modificador de caucho aumenta la resistencia, sino si cambia la forma en que la resina curada responde a una grieta creciente.
Cómo una fase de caucho interrumpe el crecimiento de grietas
Una fase de caucho dispersa actúa como una serie de sitios de deformación local dentro de la matriz termoestable rígida. A medida que la grieta se acerca a un dominio de caucho, las condiciones mecánicas alrededor de la partícula pueden llegar a ser muy diferentes de las de una resina no modificada.
La goma puede deformarse primero, creando una zona en la que se absorbe energía mecánica. Dependiendo de la formulación, esto puede iniciar la cavitación dentro de la partícula de caucho o la desunión en la interfaz caucho-resina. La redistribución de tensiones resultante puede promover la deformación en el termoestable circundante.
Esto crea una útil cadena de eventos:
Tensión en la punta de la grieta → deformación del caucho → redistribución de la tensión → deformación de la matriz → mayor disipación de energía → propagación de la grieta más lenta
La secuencia exacta depende en gran medida de la química y morfología del caucho. Es por eso que simplemente agregar un polímero flexible a una resina epoxi no es suficiente para garantizar un endurecimiento efectivo.
Los principales mecanismos de endurecimiento detrás de la modificación del caucho
El rendimiento de una resina termoestable endurecida con caucho proviene de varios mecanismos en lugar de un efecto universal. Su importancia relativa depende del tipo de caucho, tamaño de partícula, carga, sistema de curado y química interfacial.
Cavitación de partículas de caucho
La cavitación es uno de los mecanismos más discutidos en los sistemas epoxi endurecidos con caucho.
Cuando una partícula de caucho se somete a una tensión hidrostática suficientemente alta cerca de la punta de una grieta, la partícula puede desarrollar una cavidad. Esto no significa que la partícula se convierta simplemente en un defecto. La formación y el crecimiento de la cavidad pueden cambiar el campo de tensión circundante y promover la deformación en la matriz termoestable.
Esa deformación consume energía que de otro modo contribuiría directamente a la propagación de grietas.
El punto importante es que la cavitación trabaja junto con la deformación de la matriz. Una partícula de caucho que cavita sin producir una deformación útil en la resina circundante puede contribuir mucho menos al endurecimiento general de lo esperado.
Ésta es una de las razones por las que la interfaz caucho-resina es tan importante. La interfaz debe ser lo suficientemente fuerte como para transferir tensión y generar la deformación deseada, pero no tan fuerte como para que la fase de caucho se vuelva incapaz de responder al estado de tensión alrededor de la punta de la grieta.
Rendimiento al corte en la matriz termoestable
La fluencia por corte puede producir una zona de disipación de energía mucho más grande que la superficie inmediata de la grieta por sí sola.
A medida que las partículas de caucho se deforman o cavitan, la matriz epoxi circundante experimenta un estado de tensión modificado. Se puede desarrollar una deformación por corte localizada entre las partículas y alrededor de la punta de la grieta. Por lo tanto, la matriz absorbe energía adicional a través de la deformación plástica en lugar de permitir que toda la energía aplicada impulse la extensión de la grieta.
Esto es particularmente importante porque la fase de caucho en sí no es necesariamente responsable de absorber toda la energía de fractura. Su función es en parte desencadenar una respuesta más intensiva en energía del volumen mucho mayor de termoestable que lo rodea.
Por esta razón, los mecanismos efectivos de endurecimiento del caucho en epoxi dependen de la interacción entre la fase de caucho y la matriz rígida en lugar de solo de la flexibilidad del caucho.
Deflexión y fijación de grietas
Una grieta que se mueve a través de un termoestable no modificado tiende a seguir el camino de menor resistencia. La introducción de dominios de caucho bien dispersos puede alterar ese camino.
La grieta puede curvarse alrededor de una partícula, ramificarse en varios caminos o cambiar de dirección después de interactuar con la fase de caucho. Cada desviación aumenta la complejidad del proceso de fractura. Es posible que sea necesario deformar más material de la matriz antes de que la grieta pueda continuar.
La fijación de grietas también puede ralentizar el movimiento de las grietas al obligar al frente de la grieta que avanza a interactuar con dominios dispersos en lugar de progresar de manera uniforme.
Esto explica por qué el crecimiento de grietas con epoxi modificado con caucho puede diferir sustancialmente del de la resina pura incluso cuando el contenido total de caucho es relativamente bajo.
Puentes de caucho y efectos interfaciales
Los puentes de caucho pueden contribuir a la resistencia a las grietas cuando los dominios ricos en caucho permanecen conectados a través o cerca de las superficies de las grietas durante la propagación. La fase flexible puede deformarse a medida que las caras de la grieta se separan, proporcionando un mecanismo adicional para la absorción de energía.
Sin embargo, la interfaz debe controlarse cuidadosamente. Una interfaz demasiado débil puede permitir una desunión prematura y crear defectos en lugar de sitios de endurecimiento útiles. Una interfaz excesivamente fuerte puede restringir los mecanismos de deformación necesarios para disipar energía.
Por tanto, el objetivo no es la máxima adherencia entre caucho y resina a cualquier precio. Es la interacción interfacial controlada la que produce la respuesta de fractura deseada.
Por qué CTBN se utiliza ampliamente para el endurecimiento con epoxi
Entre los cauchos líquidos reactivos, el endurecimiento con epoxi CTBN ha atraído especial atención porque la química del butadieno acrilonitrilo terminado en carboxilo se puede adaptar a los sistemas epoxi y al mismo tiempo proporciona una fase de caucho flexible.
CTBN combina una estructura flexible a base de butadieno con grupos carboxilo terminales y segmentos de acrilonitrilo. Esta combinación proporciona un equilibrio útil entre flexibilidad, polaridad y reactividad química.
Los grupos carboxilo mejoran la interacción con el epoxi
Los grupos terminales carboxilo proporcionan sitios reactivos que pueden interactuar con los sistemas de curado epoxi. Durante la formulación y el curado, el caucho no se comporta simplemente como una carga blanda e inerte. Su química influye en cómo se integra en la red termoestable en desarrollo.
Esto es particularmente útil cuando se diseña un modificador de caucho para resina epoxi , porque la morfología final depende tanto de la compatibilidad inicial como de lo que sucede durante el curado.
A medida que avanza el curado, el sistema puede desarrollar una fase de caucho dispersada dentro de la matriz epoxi cada vez más rígida. La morfología resultante determina la eficacia con la que las partículas de caucho participan en la cavitación, la fluencia por corte y la deflexión de grietas.
Por lo tanto, una formulación que produce la reacción química correcta pero con una morfología de fase deficiente puede ofrecer un rendimiento de fractura decepcionante.
El contenido de acrilonitrilo cambia más que la resistencia al aceite
A menudo se habla del acrilonitrilo en términos de mejorar la resistencia al aceite y a los disolventes, pero su papel en los sistemas de caucho líquido reactivo se extiende más allá.
El aumento del contenido de acrilonitrilo cambia la polaridad de la cadena principal del caucho. Eso puede influir en su compatibilidad con los sistemas de resina polar, el comportamiento de separación de fases, la viscosidad y la morfología formada durante el curado.
Esto crea una compensación de formulación. Una polaridad más alta puede mejorar la interacción con ciertos sistemas termoestables, mientras que cambios excesivos en la composición de la columna principal pueden reducir la flexibilidad a baja temperatura asociada con una estructura predominantemente de polibutadieno.
Por lo tanto, para los ingenieros que seleccionan CTBN, la pregunta relevante no es simplemente si un grado contiene acrilonitrilo. La pregunta más útil es cómo su contenido de acrilonitrilo, peso molecular, funcionalidad carboxilo y viscosidad se ajustan a la resina objetivo y al proceso de curado.
Otros grados CTBN de Chem proporcionan diferentes combinaciones de valor de carboxilo y viscosidad, lo que permite a los formuladores equilibrar los requisitos de procesamiento con las propiedades de curado deseadas.
La carga de caucho no es una decisión sencilla: más es mejor
Aumentar la cantidad de caucho puede aumentar el número de sitios potenciales de disipación de energía, pero eso no significa que la dureza seguirá aumentando indefinidamente.
Con cargas bajas, es posible que no haya suficiente fase de caucho dispersada para alterar significativamente el comportamiento de la punta de la grieta. Con cargas más altas, la morfología puede cambiar sustancialmente y la fase flexible puede comenzar a afectar propiedades que anteriormente estaban dominadas por la red termoestable rígida.
Carga de caucho | Efecto típico | Principal preocupación sobre la formulación |
Bajo | Cambio limitado en la propagación de grietas. | No hay suficientes dominios de caucho para disipar una cantidad significativa de energía. |
Moderado | Mayor resistencia a la fractura | Requiere control del tamaño y dispersión de las partículas. |
Alto | Mayor contenido de fase flexible | Posible reducción del módulo, Tg y estabilidad del procesamiento. |
¿Qué sucede cuando el contenido de caucho es demasiado bajo?
Cuando la concentración de caucho es insuficiente, la distancia entre los dominios de caucho puede ser demasiado grande para crear una estructura endurecedora eficaz.
Una grieta puede simplemente atravesar las regiones ricas en epoxi sin interactuar con suficientes partículas de caucho. La resina puede mostrar una pequeña mejora en la resistencia al impacto mientras que su comportamiento fundamental de propagación de grietas permanece relativamente sin cambios.
Esta es la razón por la que la carga óptima debe establecerse mediante pruebas de fractura en lugar de seleccionarse únicamente a partir de una guía de formulación genérica.
¿Qué sucede cuando el contenido de caucho es demasiado alto?
El exceso de caucho puede crear una serie diferente de problemas.
La resina curada puede perder rigidez, mientras que la temperatura de transición vítrea puede variar según la formulación. La viscosidad también puede aumentar significativamente antes del curado, lo que afecta las operaciones de mezcla, desgasificación, fundición y recubrimiento.
Más importante aún, el exceso de caucho puede cambiar la morfología de la fase de una estructura dispersa controlada a una que contiene dominios ricos en caucho más grandes. Esos dominios pueden convertirse en defectos en lugar de sitios de refuerzo efectivos.
Por lo tanto, el objetivo es encontrar el punto en el que mejora la resistencia al agrietamiento sin mover la resina fuera de su ventana mecánica y de procesamiento requerida .
El tamaño y la dispersión de las partículas de caucho pueden decidir el resultado
La cantidad de caucho en una formulación es sólo una parte de la ecuación. La forma en que se distribuye ese caucho por todo el termoestable puede ser igualmente importante.
Una formulación bien diseñada debería producir una fase dispersa relativamente uniforme con dimensiones de partículas controladas. Si las partículas son demasiado grandes, están demasiado juntas o están mal unidas a la matriz, es posible que los mecanismos de endurecimiento esperados no se desarrollen según lo previsto.
El tamaño de las partículas controla el mecanismo de endurecimiento
El tamaño de las partículas afecta la forma en que se transfiere la tensión entre el caucho y el termoestable.
Los dominios de caucho muy grandes pueden comportarse más como defectos estructurales que como partículas de endurecimiento controlado. Mientras tanto, los dominios extremadamente pequeños pueden no producir el mismo comportamiento de cavitación y formación de matriz en las condiciones de tensión relevantes.
La morfología óptima depende de la química de la resina y del sistema de curado. No existe un tamaño de partícula universal que garantice la mayor tenacidad a la fractura para cada formulación epoxi o termoestable.
Lo que importa es la relación entre:
tamaño de partícula + espaciado entre partículas + resistencia de la interfaz + propiedades de la matriz
Estas variables determinan si una grieta interactúa con la fase de caucho de forma controlada.
La mala dispersión crea nuevos sitios de inicio de crack
Una mala mezcla puede socavar un modificador que de otro modo estaría bien seleccionado.
Los aglomerados grandes crean regiones con diferente rigidez y distribución de tensiones de la resina circundante. Bajo carga mecánica, estas regiones pueden convertirse en sitios preferidos para el inicio de grietas.
Por lo tanto, una formulación debe evaluarse después del curado, no sólo después de mezclarla. La microscopía de la superficie de fractura puede revelar si el caucho ha formado la morfología dispersa deseada o si hay grandes dominios y separación de fases.
Para el desarrollo de la producción, los ingenieros deben prestar especial atención a:
· temperatura de mezcla e historial de corte;
· cambios de viscosidad durante la incorporación;
· temperatura de curado y velocidad de reacción;
· Morfología final de las partículas de caucho.
Estos factores pueden determinar si la misma carga nominal de caucho produce un material endurecido o uno inconsistente.
Cómo evaluar la resistencia al agrietamiento después de la modificación del caucho
Un modificador de caucho no debe juzgarse únicamente por su resistencia a la tracción. El único propósito de la modificación es cambiar el comportamiento del material cuando ya existe una grieta o un defecto grave.
La resistencia a la tracción no cuenta toda la historia
Las pruebas de tracción miden la respuesta del material a una carga aplicada relativamente uniforme. El crecimiento de las grietas es fundamentalmente diferente porque la tensión se concentra en la punta de la grieta.
Una formulación puede conservar la mayor parte de su resistencia a la tracción y al mismo tiempo producir una mejora sustancial en la tenacidad a la fractura. Por el contrario, una formulación puede mostrar un mayor alargamiento pero proporcionar poca mejora contra la propagación de grietas.
Por este motivo, los programas de desarrollo deberían examinar las propiedades relacionadas con las fracturas junto con los datos mecánicos convencionales.
Las medidas útiles incluyen:
· tenacidad a la fractura
· factor crítico de intensidad del estrés
· tasa de liberación de energía de deformación crítica
· resistencia al impacto
· comportamiento de crecimiento de grietas por fatiga
La prueba adecuada depende de la aplicación prevista, pero el principio sigue siendo el mismo: medir la propiedad que corresponde al modo de falla real.
Qué buscar en las pruebas de fracturas
Los datos de fracturas se vuelven mucho más útiles cuando se combinan con análisis morfológicos.
If fracture toughness increases, engineers should examine the fracture surface to determine why. Evidence of rubber particle cavitation, matrix shear yielding, crack deflection, and controlled debonding can help establish whether the intended toughening mechanism is actually operating.
At the same time, monitor properties that could be negatively affected by rubber addition. Tg, modulus, viscosity, cure behavior, and dimensional stability should be considered alongside fracture resistance.
This approach prevents a common formulation mistake: optimizing one mechanical number while creating a problem somewhere else in the production process.
Choosing a Rubber Modifier for a Thermoset Resin
The right modifier depends first on the resin and curing chemistry, not on which rubber has the highest nominal toughness improvement.
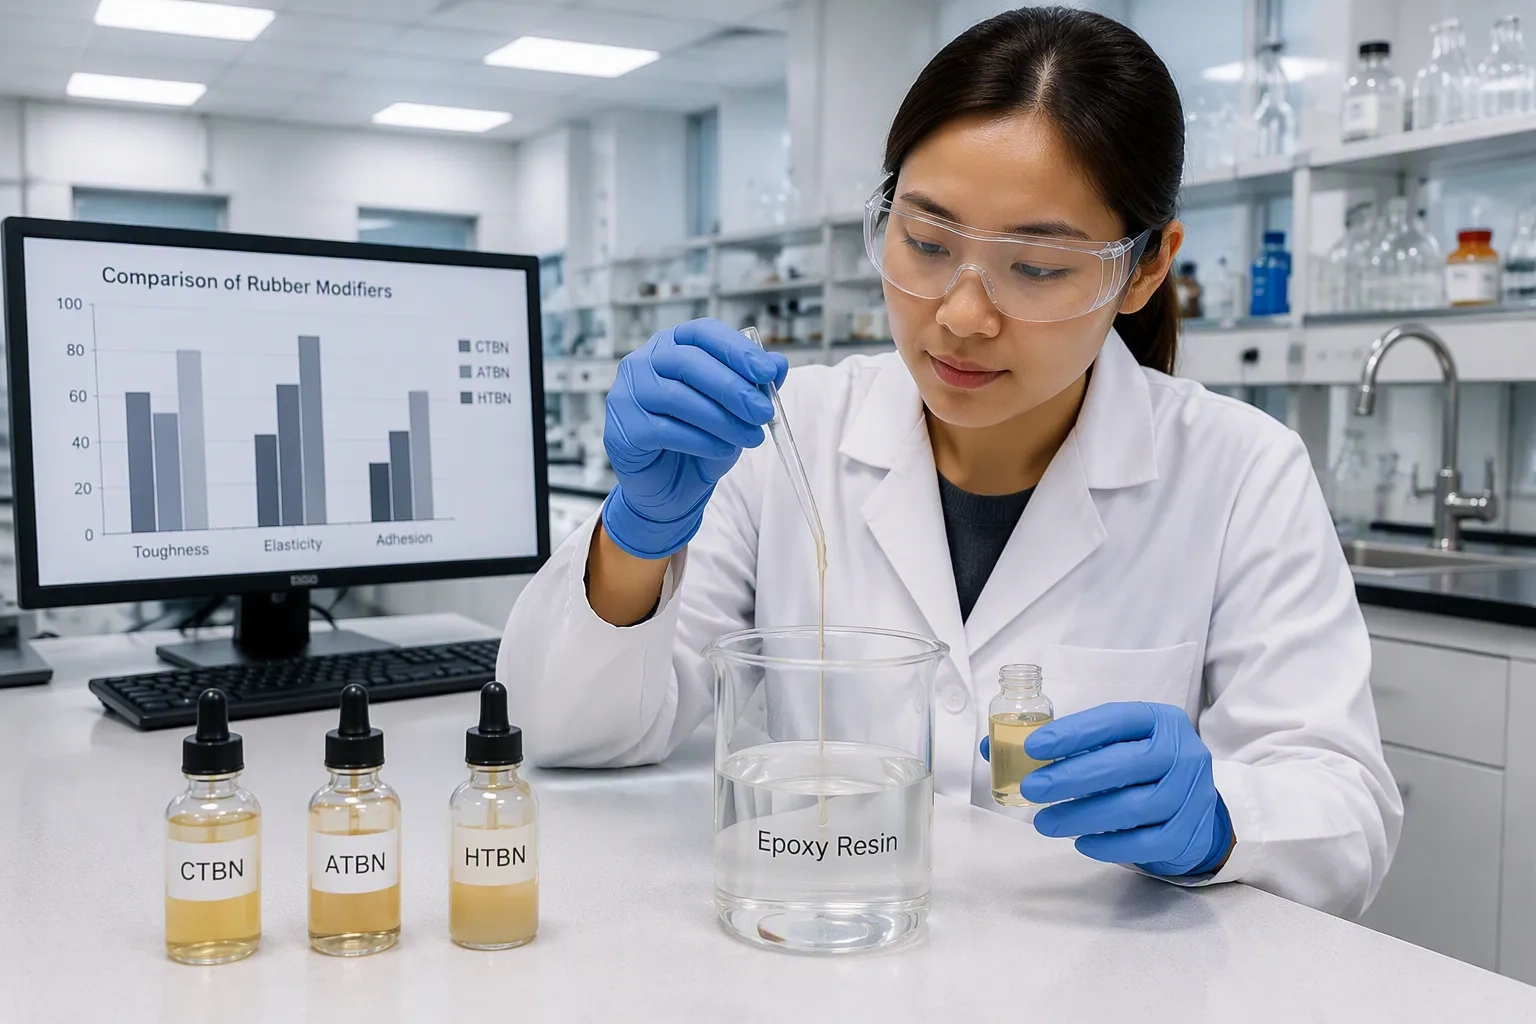
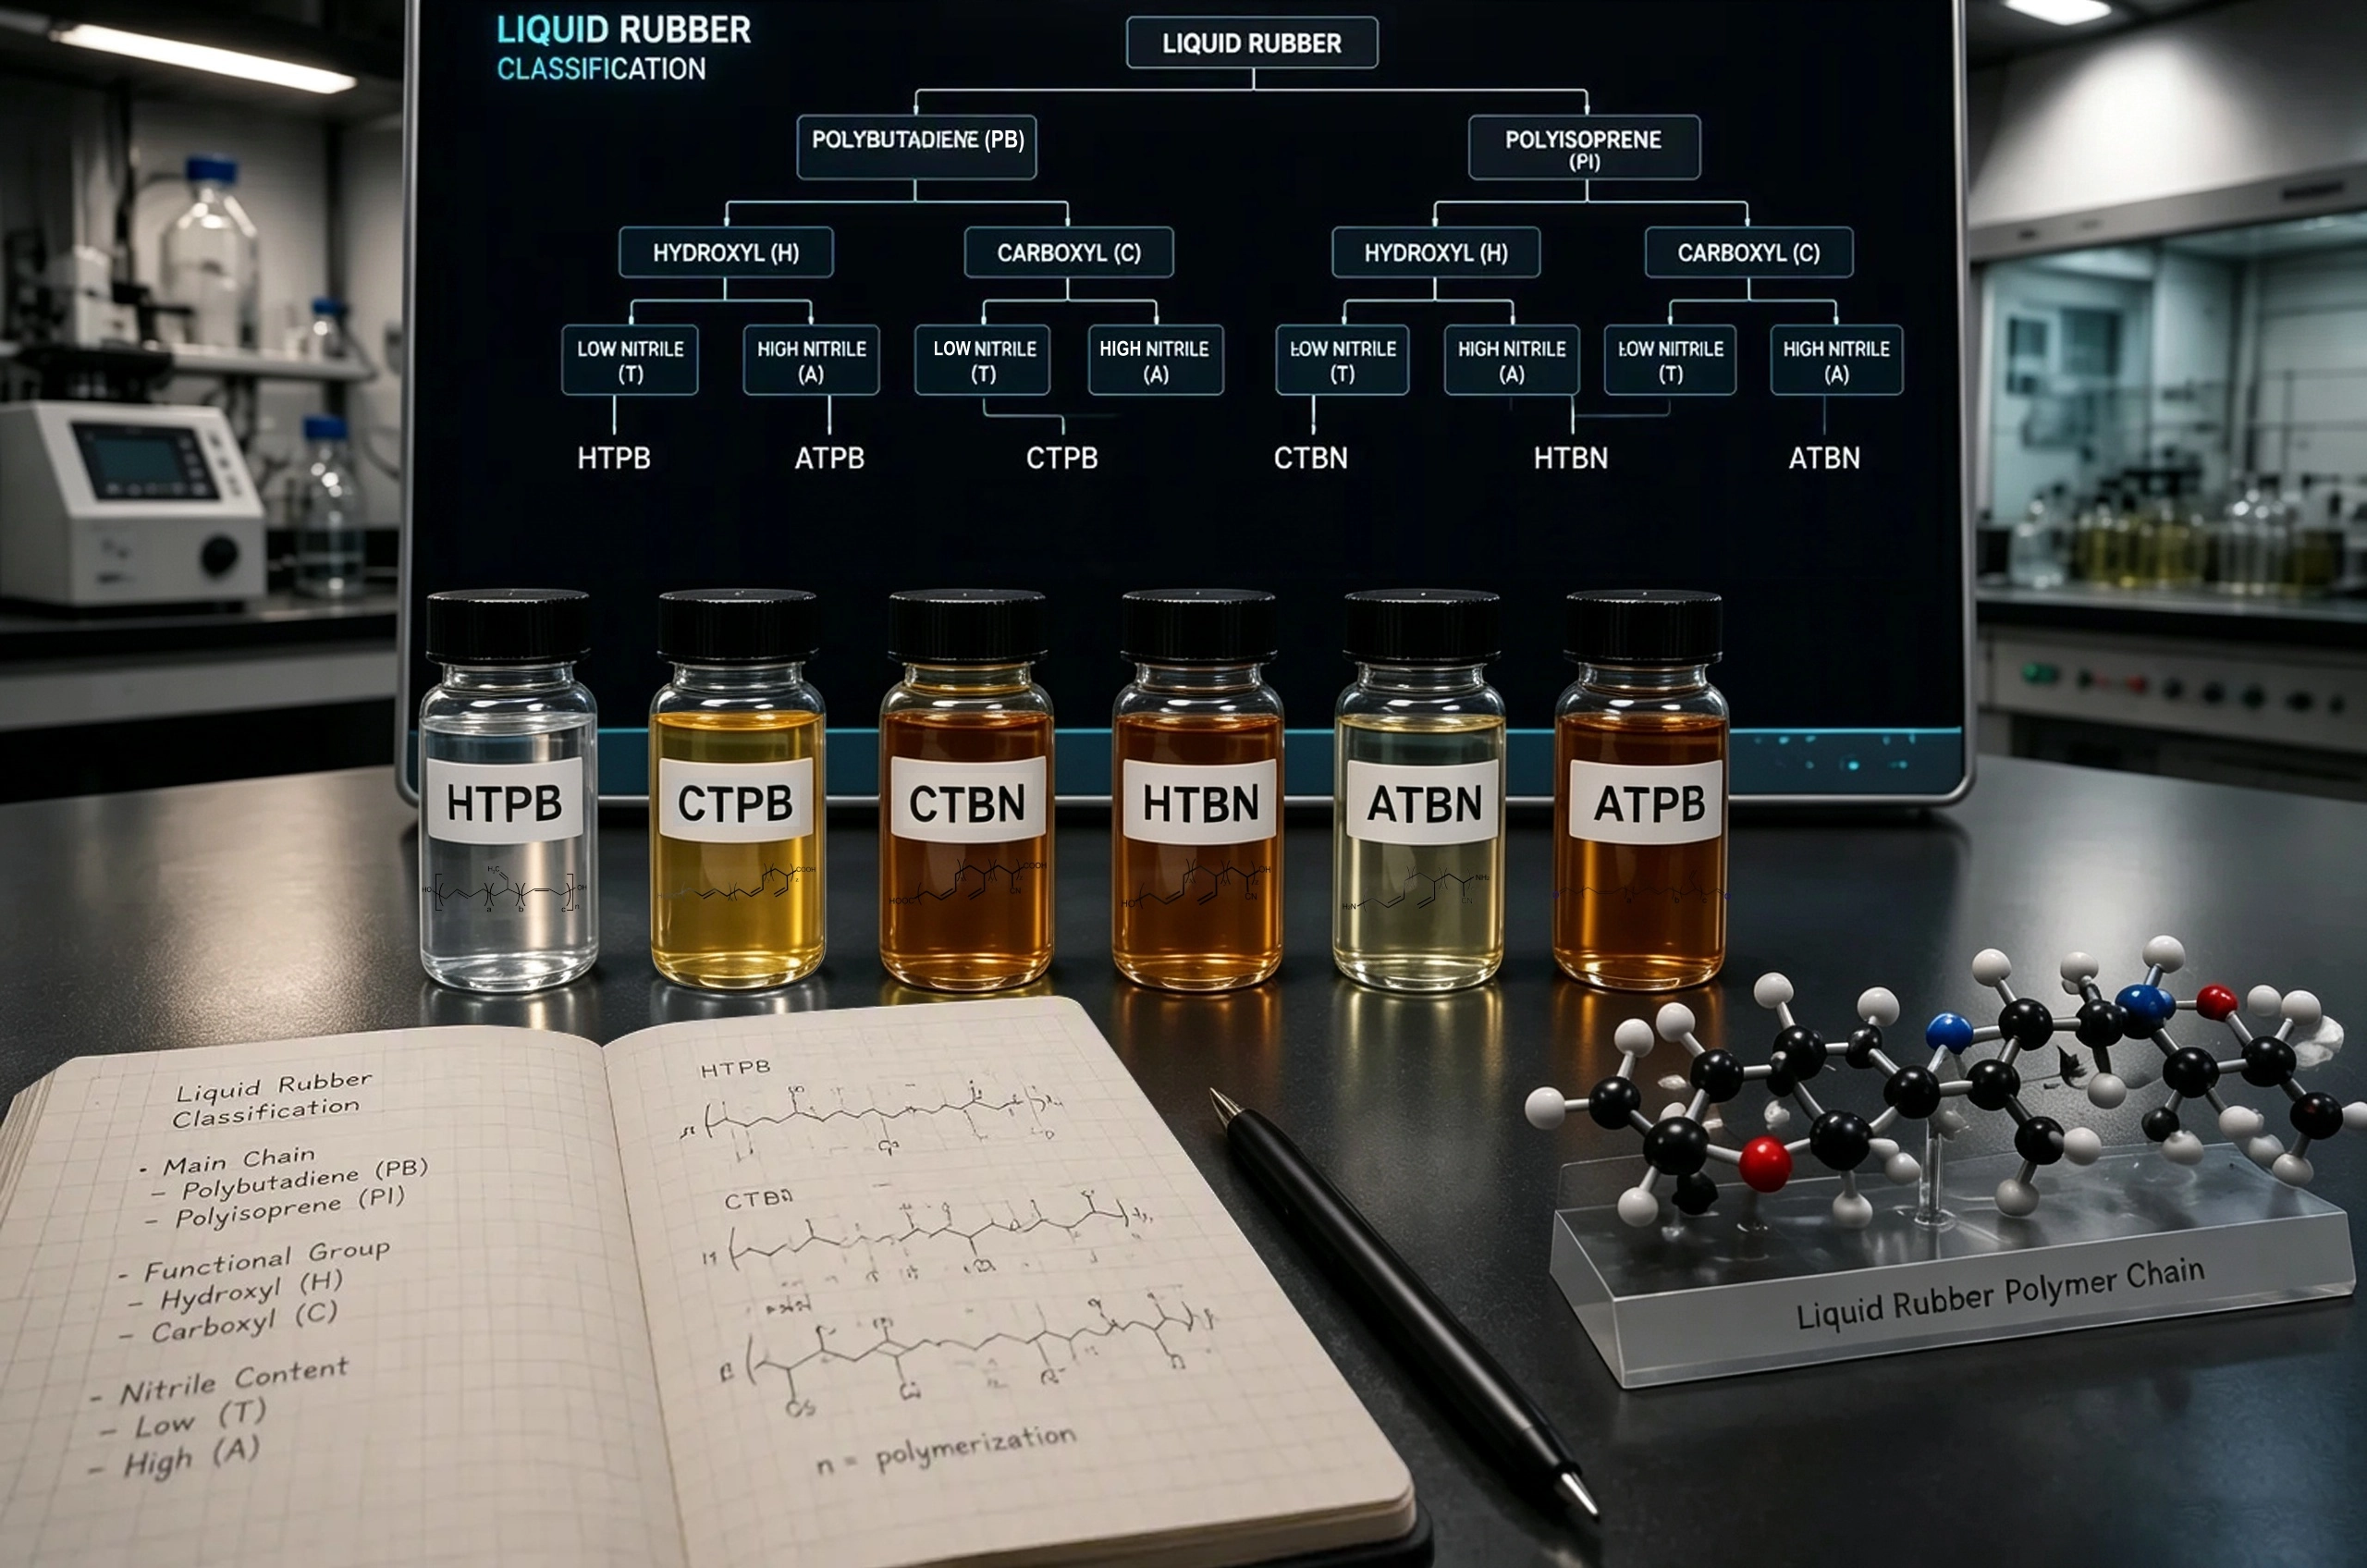
Modifier | Functional group | Main characteristic | Typical resin direction |
HTPB | Hydroxyl | Excellent flexibility and low-temperature performance | Polyurethane |
CTPB | Carboxyl | Flexibility and reactive toughening | Epoxy and thermosets |
CTBN | Carboxyl + nitrile | Epoxy compatibility and toughening | Epoxy systems |
HTBN | Hydroxyl + nitrile | Flexibility with improved chemical resistance | Polyurethane |
ATBN | Amine + nitrile | High reactivity and adhesion | Epoxy and composite systems |
For a broader comparison of these materials, the reactive liquid rubber portfolio provides a useful starting point for matching end-group chemistry with the target resin.
Match Functional Groups to the Curing System
The terminal functional group determines how the rubber participates in the formulation.
Hydroxyl-terminated materials are naturally suited to polyurethane chemistry. Carboxyl-terminated materials such as CTBN and CTPB are widely considered for epoxy toughening. Amine-terminated materials such as ATBN can provide direct reactivity with epoxy systems while also contributing to adhesion.
This is the first selection filter.
A rubber that has excellent mechanical performance in one resin system may be poorly suited to another because its functional groups do not provide the required reaction pathway or compatibility.
Consider Viscosity Before Making a Performance Decision
Reactive liquid rubbers are processed as liquids, but their viscosity can vary substantially with molecular characteristics and functionalization.
A grade that produces excellent fracture toughness in a laboratory formulation may still be impractical if it creates excessive mixing torque, poor dispersion, difficult degassing, or inconsistent coating behavior.
For production-scale formulation, processability is part of material performance.
The modifier has to work not only after curing but also during weighing, mixing, transfer, casting, coating, and curing.
Check the Phase Morphology After Curing
The final cured structure is the best evidence of whether the selected modifier is doing what it should.
Un programa de desarrollo útil debería comparar el termoestable puro con varias concentraciones de modificadores y examinar tanto las propiedades mecánicas como la morfología de la fractura. Esto permite determinar si una mayor tenacidad a la fractura corresponde realmente a los mecanismos esperados de la fase de caucho.
El objetivo no es crear la mayor cantidad de caucho posible. Su objetivo es crear una fase de caucho controlada que interactúe con la punta de la grieta de una manera predecible .
Dónde son más útiles los termoestables endurecidos con caucho
Los beneficios de la modificación del caucho se vuelven especialmente importantes cuando los componentes termoestables experimentan impactos, cargas cíclicas, estrés térmico o defectos que no se pueden eliminar por completo durante la fabricación.
Adhesivos estructurales y materiales compuestos
Los adhesivos estructurales están expuestos a tensiones de desprendimiento y corte que pueden crear daños altamente localizados. Una capa adhesiva quebradiza puede permitir que una grieta se mueva rápidamente una vez iniciada.
Los sistemas epóxicos endurecidos con caucho pueden disipar energía alrededor del frente de la grieta y mejorar la resistencia a la propagación de la grieta. Esto es particularmente útil cuando se unen materiales diferentes, donde las diferencias en la expansión térmica pueden introducir tensión adicional en la capa adhesiva.
Para estructuras compuestas, el mismo principio se aplica a la matriz epoxi. Mejorar la resistencia a la fractura de la matriz puede ayudar a reducir el crecimiento del daño después del impacto o bajo carga cíclica.
Encapsulación Eléctrica e Industrial
Los encapsulantes termoestables y los compuestos de encapsulado pueden experimentar expansión y contracción térmica repetidas durante el servicio. Incluso cuando el material inicial es fuerte, los ciclos térmicos pueden crear tensiones internas alrededor de las interfaces, esquinas y componentes integrados.
Una fase flexible controlada puede proporcionar mecanismos adicionales de alivio de tensiones sin necesidad de que todo el material se comporte como un elastómero.
El desafío de la formulación es aumentar la resistencia a las grietas manteniendo al mismo tiempo las propiedades eléctricas, térmicas, dimensionales y químicas requeridas por la aplicación.
Estructuras automotrices y livianas
Las estructuras automotrices combinan cada vez más metales, compuestos y plásticos de ingeniería. Estos materiales no siempre se expanden y contraen al mismo ritmo, lo que impone exigencias adicionales a los adhesivos y matrices compuestas.
La modificación del caucho puede ayudar al termoestable curado a tolerar la deformación local y la carga repetida. En aplicaciones donde hay aceite, combustible u otros productos químicos, los cauchos líquidos que contienen nitrilo pueden proporcionar una ventaja adicional a través de una resistencia química mejorada.
Por lo tanto, la mejor elección depende tanto del comportamiento de la fractura como del entorno de servicio .
El límite práctico del endurecimiento del caucho
La modificación del caucho no es una mejora gratuita. El aumento de la resistencia a la fractura puede ir acompañado de cambios en otras propiedades, y esos cambios deben seguir siendo aceptables para la aplicación final.
Un mayor contenido de caucho puede mejorar la tenacidad pero reducir la rigidez. Un modificador altamente flexible puede aumentar la resistencia al impacto pero reducir la Tg. Un grado de mayor viscosidad puede producir propiedades de curado útiles pero complica la mezcla y el procesamiento.
El mismo principio se aplica a la compatibilidad. Un caucho que es demasiado incompatible puede formar dominios de gran tamaño, mientras que una compatibilidad excesiva puede suprimir la separación de fases necesaria para crear una estructura de caucho dispersada eficaz.
Por tanto, la formulación más útil es aquella que equilibra varias variables a la vez:
tenacidad a la fractura + módulo + Tg + viscosidad + morfología de fase + resistencia química
Por esta razón, la selección de un modificador de caucho debe comenzar con el modo de falla esperado y las condiciones de procesamiento en lugar de solo con un número de tenacidad objetivo.
Cuando el objetivo es controlar el crecimiento de grietas en resinas termoestables , el modificador debe evaluarse como parte de toda la formulación. La química de los grupos funcionales determina la reactividad, la composición de la columna vertebral afecta la compatibilidad y el proceso de curado establece la morfología de la fase final. Juntos, estos factores determinan si la fase de caucho se convierte en un mecanismo eficaz de disipación de energía o simplemente en otra fuente de variabilidad.
Preguntas frecuentes
¿Qué hace CTBN para romper el crecimiento en epoxi?
CTBN puede retardar la propagación de grietas creando una fase de caucho dispersada dentro de la matriz epoxi. Cuando una grieta alcanza los dominios del caucho, la cavitación, la fluencia por corte de la matriz, la deflexión de la grieta y otros mecanismos de deformación pueden consumir energía de fractura adicional. La efectividad depende en gran medida de la carga de CTBN, la morfología de las partículas, la interacción interfacial y el sistema de curado epoxi.
¿Agregar más caucho siempre mejora la dureza del epoxi?
No. El aumento del contenido de caucho puede mejorar la resistencia a la fractura hasta un rango que depende de la formulación, pero una carga excesiva puede reducir el módulo o Tg, aumentar la viscosidad y crear una morfología de fase desfavorable. El nivel óptimo debe establecerse mediante pruebas de fractura y análisis de la microestructura curada.
¿Cómo elijo entre CTBN y ATBN para el endurecimiento con epoxi?
Comience con la química de curado y el comportamiento de procesamiento requerido. CTBN proporciona funcionalidad carboxilo y se usa ampliamente para endurecimiento epoxi, mientras que ATBN combina funcionalidad amina con una estructura que contiene nitrilo y puede proporcionar una fuerte reactividad y adhesión. La elección final también debe considerar la viscosidad, la compatibilidad, la velocidad de curado, la resistencia química y el equilibrio requerido entre dureza y rigidez.

 English
 English
 Spanish
 Russian
 Arabic
 French
 German
 Portuguese
 Turkish
 Dutch
 Polish
 Korean
 Vietnamese
 Indonesian
 19. Aug, 2026