Shanghai Further New Material Technology Co., Ltd. suministra una cartera completa de cauchos líquidos reactivos, incluidos HTPB, CTBN, CTPB, ATBN, HTBN, ATPB y otros. Como pioneros del caucho líquido reactivo en China, nos centramos en derivados de olefinas de alta gama con una cartera de productos completa y excelentes capacidades de investigación y desarrollo. La producción personalizada está disponible para cumplir con los requisitos específicos de los clientes.
Cauchos líquidos reactivosSon polímeros telequélicos de baja viscosidad con grupos terminales funcionales como hidroxilo, carboxilo o amina. Estos grupos permiten la reticulación en sistemas termoestables. Ofrecen un doble valor: procesabilidad líquida más rendimiento elastomérico. Los veo brindar endurecimiento de anillo, flexibilidad y mejora de la adhesión en epoxis, poliuretanos y compuestos.
La química del grupo funcional terminal dicta la reactividad y las vías de curado. La composición de la columna vertebral rige la compatibilidad, la resistencia al aceite y las propiedades a baja temperatura. Estos cauchos resuelven el problema de la fragilidad en termoestables de alto rendimiento sin sacrificar la procesabilidad. La presión regulatoria sobre los epoxis a base de BPA y las tendencias de aligeramiento impulsan la demanda de sistemas HTPB de cauchos líquidos reactivos. Comprensión de la clasificación de cauchos líquidos reactivos y selección de sistemas de curadoayuda a los ingenieros a elegir correctamente.
Bases químicas: lo que diferencia a estos cauchos
Grupos finales funcionales: los mangos reactivos
Veo los grupos finales como los identificadores reactivos principales. Los grupos hidroxilo, carboxilo y amina dictan cada uno una vía de curado diferente. Cauchos líquidos reactivos HTPBejemplificar este principio. Sus grupos terminales hidroxilo permiten la formación de poliuretano. El método de polimerización influye significativamente en la estructura. La polimerización aniónica crea un alto contenido de 1,2-vinilo. La polimerización por radicales libres produce un bajo contenido de 1,2-vinilo. La funcionalidad OH también difiere.
Parámetro estructural | Polimerización aniónica | Polimerización por radicales libres |
Contenido de 1,2-vinilo | Alto (60-90%) | Bajo (15-20%) |
funcionalidad OH | f~2,0 (diol lineal) | f>2 (ramificado, promedio 2,4-2,6) |
tg | Alto | Bajo |
Los dioles lineales con f~2,0 permiten la formación de poliuretano termoplástico. Las estructuras ramificadas con f>2 conducen a redes termoestables. Esta diferencia controla directamente las propiedades finales del curado.
Arquitectura principal: polibutadieno versus nitrilo modificado
La columna vertebral determina la compatibilidad del caucho con diferentes resinas. Las estructuras principales de polibutadieno ofrecen una excelente flexibilidad a bajas temperaturas. Siguen siendo flexibles por debajo de -70°C. Sin embargo, muestran poca resistencia al aceite y a los disolventes. Las cadenas principales modificadas con nitrilo resuelven este problema. El contenido de acrilonitrilo imparte resistencia al aceite. También reduce la flexibilidad a baja temperatura.
Los grados con alto contenido de acrilonitrilo tienen mejor resistencia al aceite, mientras que un bajo contenido de acrilonitrilo brinda mejor flexibilidad y resistencia a bajas temperaturas.
Columna vertebral del polímero | Resistencia al aceite | Flexibilidad a baja temperatura |
Polibutadieno (BR) | Pobre resistencia al aceite y a los disolventes. | Excelente; permanece flexible hasta por debajo de -70°C, con baja rigidez hasta -55°C |
Butadieno-Acrilonitrilo (NBR) | Impartido por contenido de acrilonitrilo; mayor ACN = mayor resistencia al aceite/combustible | Deteriorado por el aumento del contenido de acrilonitrilo; rango de -55°C (ACN bajo) a -10°C (ACN alto) |
Selecciono la columna vertebral en función de las demandas ambientales de la aplicación.
Cómo la estructura dicta el desempeño
La combinación de grupo final y columna vertebral crea el perfil de rendimiento final. La estructura ramificada con f>2 impone limitaciones a la flexibilidad del diseño. Las resinas difuncionales lineales con f~1,95 pueden preparar elastómeros de poliuretano termoplásticos. La funcionalidad hidroxilo y la microestructura principal determinan las propiedades del curado. Veo esta relación estructura-propiedad como el núcleo de la selección de materiales. Comprender estos fundamentos me ayuda a elegir los cauchos líquidos reactivos HTPB adecuados para cada aplicación.
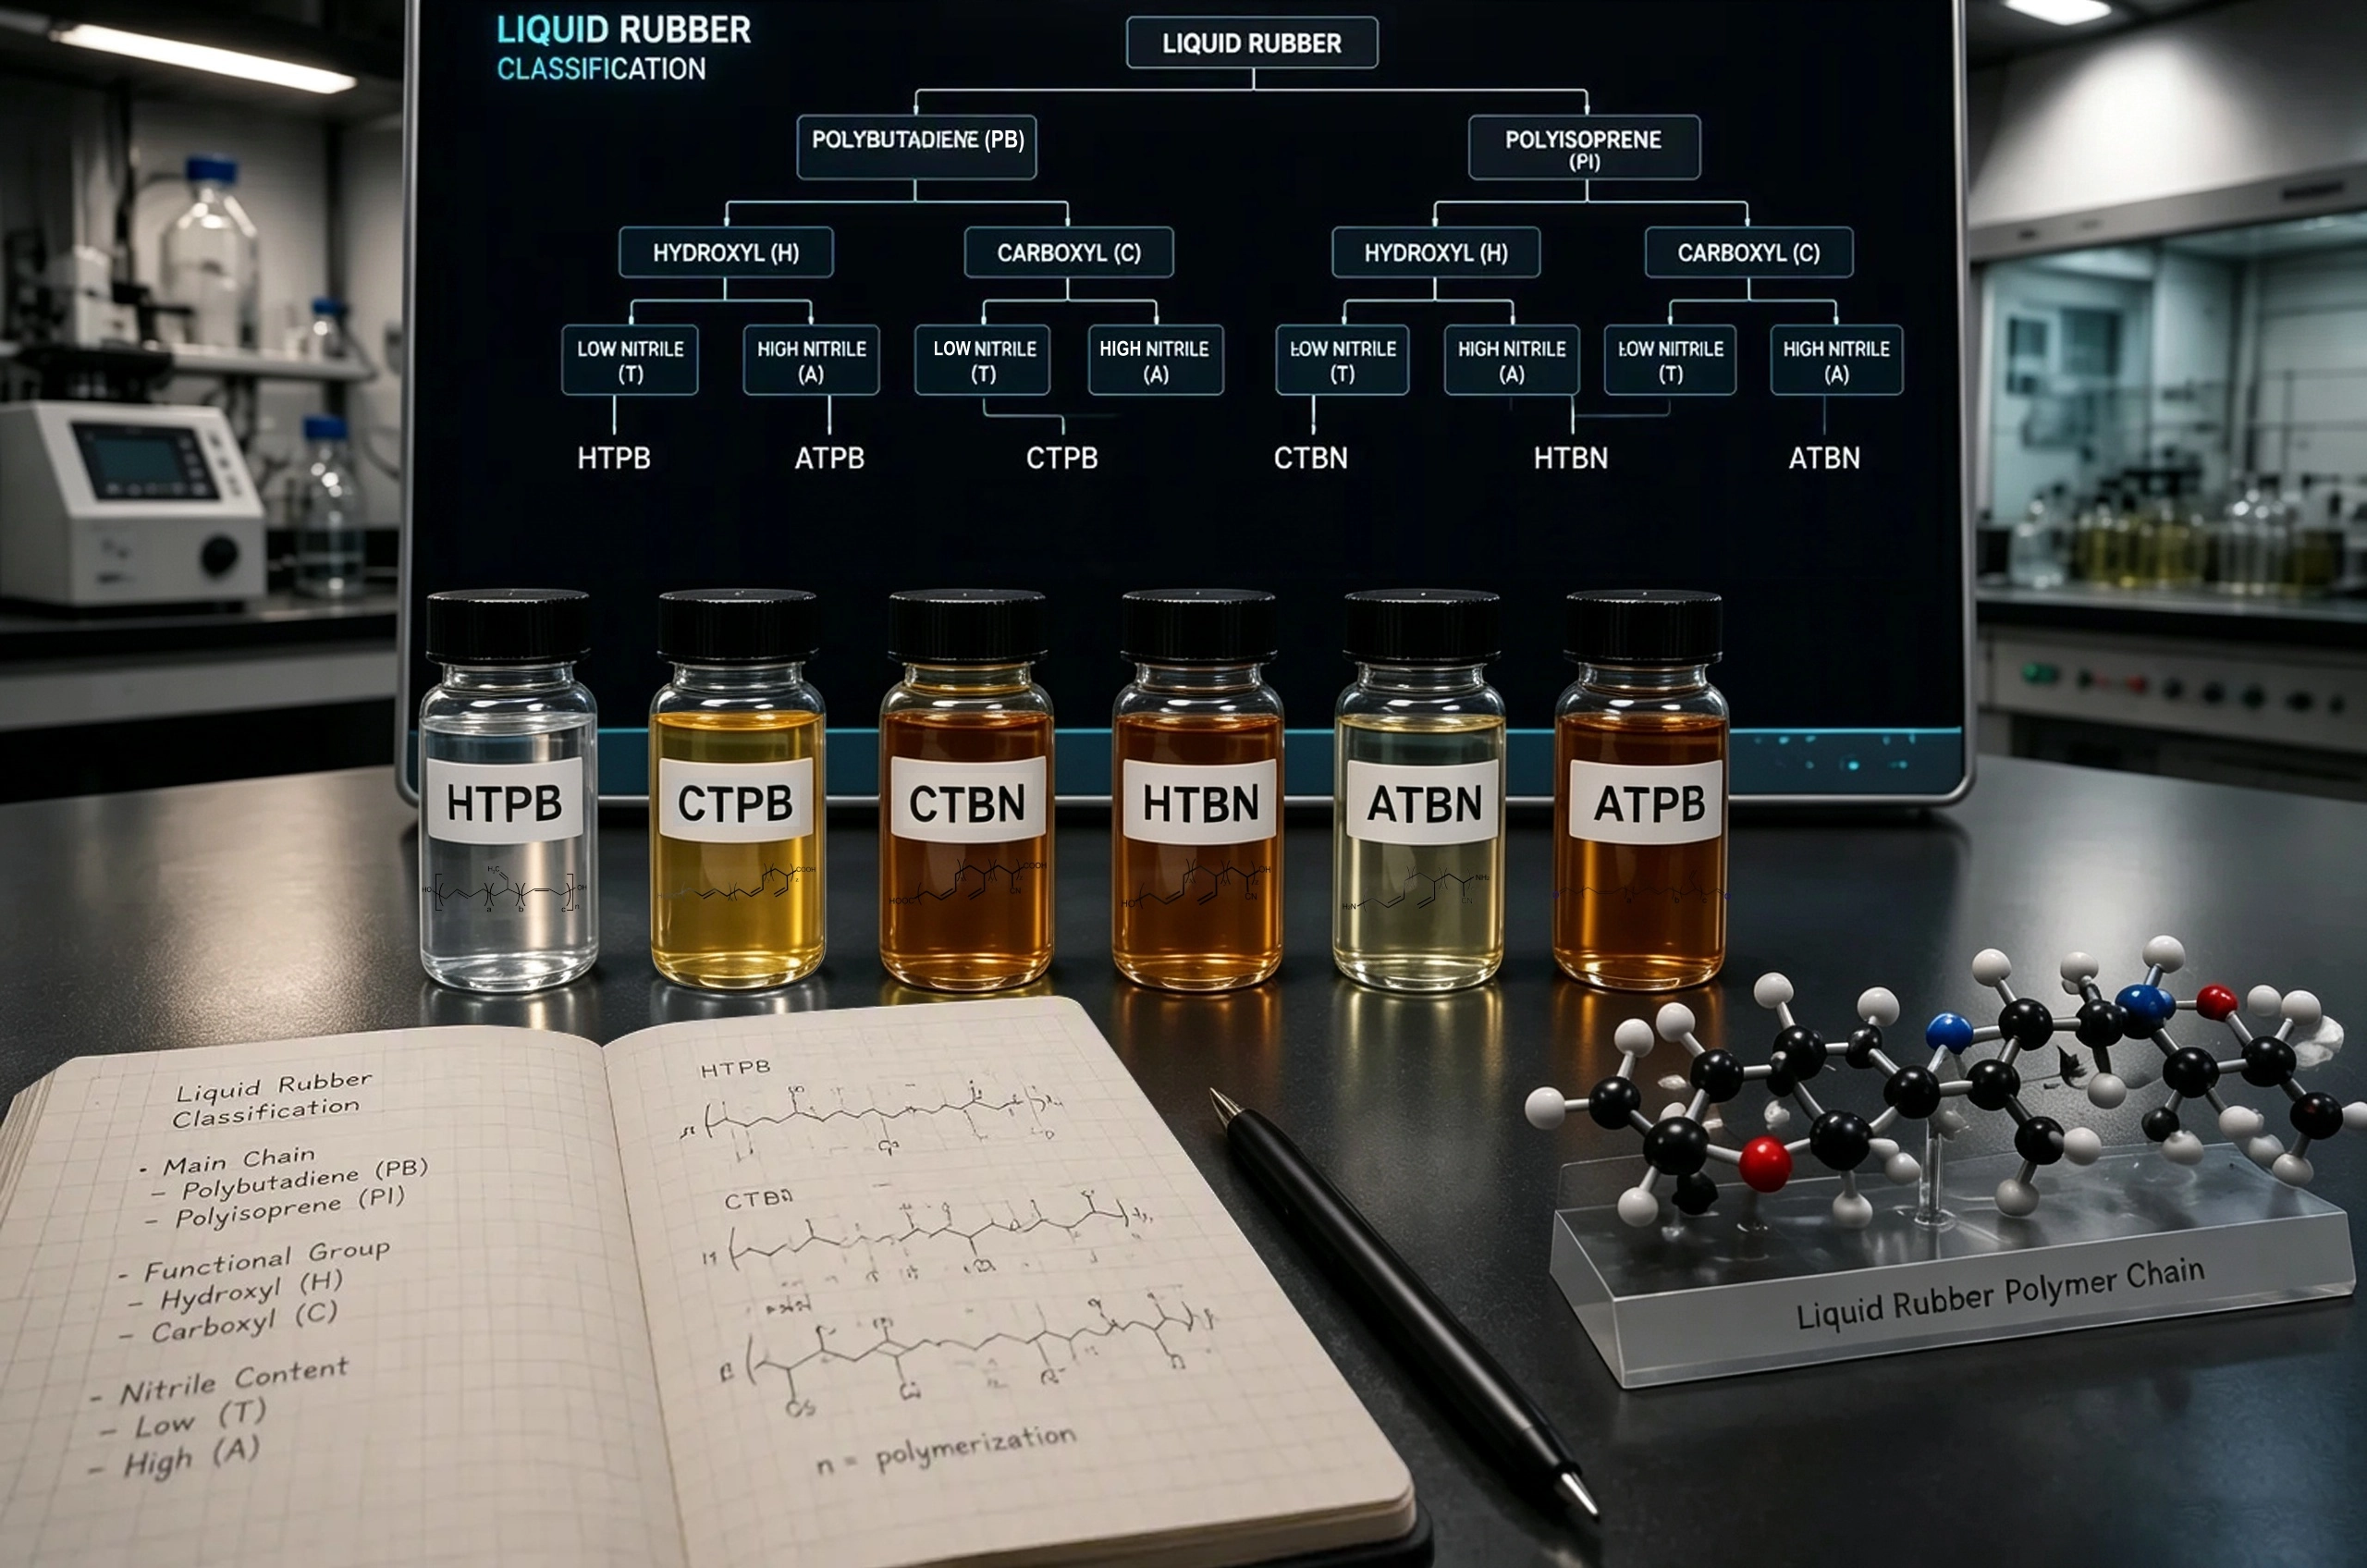
Clasificación de cauchos líquidos reactivos HTPB y sus homólogos
Clasifico estos cauchos principalmente por sus grupos funcionales terminales. Esta clasificación determina la química de curado y el ámbito de aplicación. Tres familias dominan el mercado: tipos terminados en hidroxilo, terminados en carboxilo y terminados en amina.. Cada familia ofrece distintas ventajas para sistemas de resina y requisitos de rendimiento específicos.
Tipos terminados en hidroxilo: HTPB y HTBN
El polibutadieno terminado en hidroxilo (HTPB) es el caucho líquido reactivo más utilizado. Lo veo en todas partes, desde la propulsión de cohetes hasta los bienes de consumo. Sus grupos terminales hidroxilo reaccionan fácilmente con isocianatos para formar redes de poliuretano. La columna vertebral de polibutadieno ofrece una excepcional flexibilidad a bajas temperaturas y estabilidad hidrolítica.
Propiedad | Valor |
Peso molecular medio numérico (Mn) | 1000 a 5000 g/mol |
Valor de hidroxilo (OH#) | 0,4 a 0,9 meq/g (22 a 50 mg de KOH/g) |
Viscosidad a 30°C | 5.000–15.000 mPa·s |
Temperatura de transición vítrea (Tg) | −70 a −85°C |
Resistencia a la tracción (PU curado) | 3,0–5,5 MPa |
Elongación a la rotura (PU curado) | 450–700% |
Relación óptima NCO/OH | 0,95–1,05 |
Contenido típico de aglutinante propulsor | 12–18% en peso |
Estas propiedades se traducen en una notable gama de aplicaciones. Encuentro poliuretanos a base de HTPB en paneles aislantes de espuma rígida, ruedas elastoméricas duraderas para montañas rusas y escaleras mecánicas, casquillos de suspensión para automóviles y compuestos de encapsulamiento eléctrico. El material también aparece en adhesivos de alto rendimiento, revestimientos de superficies, selladores, fibras sintéticas como spandex, bases para alfombras y piezas de plástico duro para instrumentos electrónicos. En particular, el HTPB sirve como aglutinante de propulsor sólido para cohetes en vehículos de lanzamiento, normalmente formulado como HTPB/AP/Al en proporciones 12/68/20.
Butadieno-acrilonitrilo terminado en hidroxilo (HTBN)comparte la misma química reactiva pero incorpora comonómero de acrilonitrilo. Esta modificación mejora la resistencia al aceite y aumenta la polaridad para una mejor compatibilidad con resinas epoxi y viniléster. Selecciono HTBN cuando la aplicación exige tanto reactividad del poliuretano como mayor resistencia a los disolventes.
Tipos terminados en carboxilo: CTPB y CTBN
Polibutadieno terminado en carboxilo (CTPB)y el butadieno-acrilonitrilo terminado en carboxilo (CTBN) representa la segunda familia principal. Estos cauchos llevan grupos terminales de ácido carboxílico que reaccionan con resinas epoxi, aminas y óxidos metálicos. Los encuentro indispensables para aplicaciones de endurecimiento con epoxi.
CTBN crea una fase gomosa dentro de la matriz epoxi. Obtendrá una mejor resistencia al impacto y flexibilidad. La resina absorbe energía y evita que las grietas se propaguen. CTBN reacciona con epoxi para formar copolímeros en bloque con segmentos rígidos y flexibles. CTBN crea una fase de caucho dispersa, mejorando las propiedades mecánicas. El blanqueamiento de la tensión se debe a la dispersión de la luz visible desde la capa central de dispersión. En este caso se trata del vacío del centro de dispersión, que se debe a la cavitación de las partículas CTBN. Es un importante mecanismo de disipación de energía después de agregar CTBN a la resina epoxi, que puede consumir energía en el momento de la fractura, y los puentes de caucho y la fluencia por corte también son mecanismos de endurecimiento razonables.
Las mejoras cuantitativas derivadas de la adición de CTBN son sustanciales. Veo ganancias consistentes en múltiples propiedades mecánicas.
Propiedad | Mejora |
Resistencia a la tracción | Incrementado en un 26% con CTBN de 5 phr |
Alargamiento de rotura | Aumentó significativamente |
Resistencia al impacto con muescas Izod | Aumentó significativamente |
Módulo de tracción | Disminuido gradualmente |
Máxima dureza | Logrado a 15 phr CTBN |
Dureza a la fractura (K IC) | Estable para >10 phr CTBN |
Temperatura de transición vítrea (Tg) | Aumento de 11,3 °C con CTBN de 25 phr |
Para aplicaciones de adhesivos estructurales, especifico grados CTBN según el contenido de carboxilo y la viscosidad. Los datos del fabricante.muestra una clara relación entre estos parámetros.
Grado CTBN | Valor de carboxilo (mmol/g) | Viscosidad a 27°C (Pa·S) |
CTBN-1 | 0,45 – 0,55 | ≤180 |
CTBN-2 | 0,55 – 0,65 | ≤150 |
CTBN-3 | 0,45 – 0,65 | ≤300 |
CTBN-4 | 0,65 – 0,75 | ≤200 |
CTBN-5 | 0,50 – 0,70 | ≤600 |
Elijo grados de menor viscosidad para facilitar la mezcla y grados con mayor contenido de carboxilo para una mayor densidad de reticulación. El equilibrio entre procesabilidad y propiedades finales guía mi selección.
Tipos terminados en amina: ATPB y ATBN
Polibutadieno terminado en amina (ATPB) y butadieno-acrilonitrilo terminado en amina (ATBN)Completa la tríada de clasificación. Estos cauchos llevan grupos terminales amina primaria que reaccionan rápidamente con resinas epoxi, isocianatos y anhídridos. Los valoro por su rápida cinética de curado y su fuerte adhesión a sustratos polares.
ATBN encuentra especial preferencia en los adhesivos y revestimientos epoxi. Los grupos amina reaccionan directamente con anillos epoxi sin requerir un catalizador separado. Esta reacción directa crea fuertes enlaces químicos en la interfaz. Los grupos nitrilo del ATBN mejoran la adhesión a metales y plásticos de ingeniería. También aprecio la resistencia mejorada al desgarro y la resistencia a la fatiga que los cauchos terminados en amina imparten a los sistemas curados.
La funcionalidad amina ofrece otra ventaja: permite el curado a temperatura ambiente. Esta capacidad simplifica el procesamiento y reduce los costos de energía en la fabricación. Veo un interés creciente en ATBN para recubrimientos y compuestos de reparación aplicados en el campo donde el curado por calor no es práctico.
Estas tres familias: hidroxilo, carboxilo y amina.—Cubra la gran mayoría de las aplicaciones HTPB de cauchos líquidos reactivos. La química de cada grupo funcional proporciona una vía de curado y un perfil de rendimiento distintos. La selección depende en última instancia del sistema de resina, las condiciones de procesamiento y los requisitos de uso final.
Rendimiento comparativo: selección del caucho adecuado
Fuente de la imagen: pexels
Viscosidad y características de procesamiento.
Considero la viscosidad como el primer parámetro a la hora de elegir un caucho líquido reactivo. La menor viscosidad simplifica la fabricación. Veo esto claramente con las formulaciones de propulsores basados en HTPB. Menor viscosidad de la lechadapermite fundir fácilmente en complejas carcasas de motores de cohetes. Los formuladores ajustan las proporciones del agente de curado para controlar la vida útil y la viscosidad durante el procesamiento. Este equilibrio entre trabajabilidad y tiempo de reacción determina la eficiencia de la producción.
Aspecto | Impacto de la viscosidad | Ejemplo práctico |
Tratamiento | La menor viscosidad facilita la mezcla y el vaciado. | Fundición sencilla en complejas carcasas de motores de cohetes |
Vida útil | Ajustable mediante proporciones de agentes de curado. | Los formuladores controlan la viscosidad durante el procesamiento |
Los grados CTBN muestran una mayor viscosidad que el HTPB. El contenido de carboxilo y el peso molecular impulsan esta diferencia. Selecciono grados CTBN de menor viscosidad para aplicaciones de endurecimiento con epoxi. En estos sistemas es importante mezclar bien.
Eficiencia de endurecimiento y propiedades mecánicas
Evalúo la eficiencia del endurecimiento midiendo la tenacidad a la fractura y la resistencia al impacto.. CTBN sobresale en sistemas epoxi. Las partículas de caucho crean una fase dispersa. Esta fase absorbe energía a través de cavitación y fluencia por cizallamiento. El mecanismo evita la propagación de grietas. Veo mejoras constantes en la resistencia al impacto. El módulo de tracción permanece prácticamente sin cambios.
Los poliuretanos a base de HTPB ofrecen un excelente alargamiento y resistencia al desgarro. La estructura lineal del diol crea elastómeros flexibles.. Elijo HTBN o ATBN cuando necesito dureza y resistencia al aceite. Los sistemas HTPB de cauchos líquidos reactivos proporcionan la base para estas formulaciones ajustadas al rendimiento.
Resistencia química y estabilidad térmica
La química de la columna vertebral determina la resistencia química. Las cadenas principales de polibutadieno muestran poca resistencia al aceite y a los disolventes. Las cadenas principales modificadas con nitrilo resuelven este problema. Un mayor contenido de acrilonitrilo mejora la resistencia a combustibles e hidrocarburos. Selecciono la columna vertebral según el entorno operativo.
La estabilidad térmica depende de la estructura principal. HTPB mantiene la flexibilidad por debajo de -70°C. Los cauchos de nitrilo sacrifican cierto rendimiento a bajas temperaturas. A cambio, obtienen una mayor resistencia química. Las aplicaciones de alta temperatura favorecen los grados modificados con nitrilo. Las aplicaciones de baja temperatura exigen cadenas principales de polibutadieno puro. Adapto el caucho a las exigencias medioambientales de cada aplicación.
Adhesión y compatibilidad con resinas
Evalúo la adhesión y la compatibilidad de la resina como puerta de selección final. Estas dos propiedades determinan si un caucho líquido reactivo realmente se integra en la formulación objetivo. La compatibilidad determina qué tan bien se dispersa el caucho en la resina. La adherencia dicta la fuerza de unión al sustrato.
La compatibilidad de la resina depende de los parámetros de solubilidad. La polaridad de la columna vertebralimpulsa este comportamiento. Los cauchos de polibutadieno muestran una excelente compatibilidad con resinas no polares como el poliuretano. Se separan de fases en sistemas epoxi polares. Los cauchos modificados con nitrilo resuelven este problema. El acrilonitrilo aumenta la polaridad. Este cambio mejora la compatibilidad con resinas epoxi, éster vinílico y fenólicas. Veo a CTBN y ATBN como las opciones preferidas para el endurecimiento con epoxi precisamente debido a esta compatibilidad.
Tipo de caucho | Resina epoxídica | Poliuretano | Éster vinílico | Fenólico |
HTPB | Pobre | Excelente | Moderado | Pobre |
HTBN | Bien | Excelente | Bien | Moderado |
CTPB | Moderado | Bien | Moderado | Pobre |
CTBN | Excelente | Bien | Excelente | Bien |
ATPB | Moderado | Bien | Moderado | Pobre |
ATBN | Excelente | Bien | Excelente | Bien |
La adhesión sigue una lógica diferente. Los grupos terminales forman enlaces químicos con el sustrato. Los cauchos terminados en amina crean fuertes uniones con metales y plásticos de ingeniería. Los grupos amina reaccionan con recubrimientos epoxi y capas de imprimación. Los grupos nitrilo en ATBN mejoran la humectación y la adhesión a superficies polares. Los cauchos terminados en hidroxilo funcionan bien en sustratos no polares. Selecciono HTPB para recubrimientos de poliuretano sobre sustratos plásticos. Elijo ATBN para adhesivos epoxi sobre aluminio y acero.
La regla es simple: haga coincidir la polaridad de la columna vertebral de gomaa la resina para su dispersión y haga coincidir la reactividad del grupo terminal con el sustrato para su adhesión.
Considero la concentración de caucho. Cargas más altas pueden mejorar la adhesión pero pueden reducir la fuerza cohesiva. El equilibrio óptimo depende del caucho y del sustrato específicos. Siempre pruebo la compatibilidad con un pequeño lote de prueba. La claridad visual después de la mezcla indica una buena dispersión. La nubosidad o la separación de fases indican un problema de compatibilidad. Lograr este equilibrio es lo que separa una formulación exitosa de otra fallida. Los sistemas HTPB de cauchos líquidos reactivos ofrecen la columna vertebral de esta optimización. Las variantes modificadas con nitrilo proporcionan la vía de adhesión polar.
Perspectivas de aplicación: hacia dónde se dirigen estos cauchos
Aeroespacial y defensa: propulsores, revestimientos y adhesivos estructurales
El sector aeroespacial sigue siendo el mayor consumidor de cauchos líquidos reactivos HTPB. Veo que este material domina las formulaciones de propulsores sólidos para cohetes porque ofrece propiedades mecánicas predecibles y un comportamiento de curado confiable. El aglutinante contiene perclorato de amonio.El oxidante y las partículas de combustible de aluminio se juntan en una matriz gomosa que resiste los ciclos térmicos y la tensión mecánica durante el lanzamiento.
Role | Variante / Aditivo HTPB | Descripción |
Aglutinante | R-45M | Antioxidante premezclado para estabilidad en almacenamiento a largo plazo. |
Aglutinante | R-45 HTLO | Sin antioxidantes; Menor viscosidad que el R-45 M. |
Aglutinante | HTPB de bajo peso molecular | Viscosidad muy baja; mejora la moldeabilidad pero puede reducir la densidad |
Transatlántico | HTPB con Melamina | La melamina actúa como retardante de llama para aplicaciones de revestimiento. |
Selecciono el R-45 M para programas de misiles estratégicos donde la vida útil es importante durante décadas. El paquete antioxidante previene la degradación oxidativa durante el almacenamiento prolongado. El R-45 HTLO se adapta a sistemas tácticos con vidas útiles más cortas. La menor viscosidad simplifica la fundición en geometrías de grano complejas. Los grados de bajo peso molecular me ayudan a afinar la reología de la pulpa cuando necesito una carga máxima de sólidos para un mayor impulso específico.
Los materiales del revestimiento protegen la carcasa del motor de los gases de combustión calientes. Formulo revestimientos a base de HTPBcon melamina para reducir la propagación de llamas y aislar la carcasa estructural. El revestimiento une el grano propulsor a la carcasa al mismo tiempo que se adapta a la expansión térmica diferencial. Esta integridad de unión previene fallas catastróficas durante la ignición.
Los adhesivos estructurales en el sector aeroespacial dependen de CTBN y ATBN para endurecer los agentes adhesivos a base de epoxi. Especifico estos cauchos para la unión secundaria de paneles compuestos a marcos metálicos. La fase de caucho absorbe las tensiones de despegue y evita la propagación de grietas a lo largo de la línea de unión adhesiva. Los grados terminados en amina proporcionan los ciclos de curado más rápidos para lograr eficiencia en la producción.
Automoción y electrónica: selladores, encapsulados y revestimientos
Los ingenieros de automoción se enfrentan a una batalla constante contra las vibraciones, moisture, and thermal stress. I see reactive liquid rubbers solving these challenges across multiple vehicle systems. Silicone potting compounds represent one prominent application. These materials provide elasticity, flexibility, temperature resistance up to 400°F, and resistance to moisture and chemicals. I specify them for engine control modules, battery management systems, and sensor assemblies.
The electronics industry demands reliable protection for sensitive components. Conformal coatings shield circuit boards from environmental damage. I use one-part silicone liquid rubber dips for shock dampening and vibration isolation applications. These coatings excel in severe impact cushioning and dampening of severe shock.
Typical automotive and electronics applications include:
· Vibration isolation for powertrain mounts and suspension bushings
· Severe impact cushioning for battery pack enclosures
· Dampening of severe shock in transmission control units
· Sealing of connector housings and wire harness penetrations
· Potting of ignition coils and alternator components
I choose HTBN for under-hood sealants that contact fuel and oil. The acrylonitrile content provides the chemical resistance that pure polybutadiene lacks. ATBN finds use in structural adhesives for lightweight vehicle assembly. These adhesives bond dissimilar materials like aluminum to carbon fiber composites. The rubber phase imparts the flexibility needed to accommodate differential thermal expansion between these materials.
Composite Materials: Toughening Epoxy and Vinyl Ester Systems
Composite materials suffer from one persistent weakness: brittleness. Epoxy matrices crack easily under impact or thermal shock. I solve this problem by incorporating CTBN or ATBN into the resin formulation. The rubber creates a dispersed second phase that absorbs energy and arrests crack growth.
I see the toughening mechanism working through several pathways. Rubber particles cavitate under stress, creating voids that dissipate energy. Shear yielding occurs in the epoxy matrix between particles. Rubber bridging connects crack faces and resists propagation. These mechanisms work together to multiply fracture toughness by factors of two to three.
Vinyl ester resins benefit from the same approach. These resins offer excellent corrosion resistance but suffer from poor impact strength. I add CTBN at 5 to 15 parts per hundred resin to achieve the optimal balance. Lower loadings improve toughness without sacrificing modulus. Higher loadings maximize impact resistance but reduce stiffness and glass transition temperature.
The regulatory landscape now shapes my material selections. Stringent environmental regulations limit the use of certain chemical intermediates in liquid rubber manufacturing. I track these compliance requirements carefully:
1. REACH compliance in the EU increases operational complexity and capital expenditure for manufacturers
2. EPA regulations in North America impose strict VOC emission limits on production facilities
3. Regional frameworks in Asia add further compliance burdens that disproportionately affect smaller manufacturers
4. These constraints drive investment in advanced synthesis technologies that satisfy both performance and compliance requirements
Pressure Category | Specific Pressure | Source / Driver | Impact on Bio-Based Liquid Rubbers |
Regulatory | Strict VOC emission limits | EPA (North America) | Requires investment in low-emission production technologies; bio-based formulations help meet compliance |
Regulatory | REACH compliance & regional chemical safety frameworks | EU, North America, Asia | Increases operational complexity and capital expenditure; bio-based variants reduce reliance on restricted chemical intermediates |
Sustainability | Demand for bio-based monomers | Corporate clients, eco-conscious end-users | Reduces carbon footprint and aligns with sustainable sourcing trends |
Sustainability | Chemical recycling & circular economy initiatives | US and Canada government programs | Addresses end-of-life disposal challenges of cross-linked rubbers; bio-based and recyclable formulations are prioritized |
I see manufacturers responding with bio-based liquid rubber variants. These products use monomers derived from renewable feedstocks rather than petroleum. The performance profile matches conventional grades while reducing carbon footprint. Automotive OEMs and consumer goods brands increasingly demand these sustainable options. The shift toward low-VOC formulations accelerates innovation in synthesis technology.
The composite market continues expanding in wind energy, marine, and infrastructure applications. Each sector demands specific toughening solutions. I match the rubber chemistry to the resin system and service environment. CTBN remains my default choice for epoxy systems. ATBN provides faster curing when production speed matters. HTBN offers the best oil resistance for automotive composite components.
Emerging Frontiers: Bio-Based Rubbers and Smart Materials
The sustainability movement now reaches deep into polymer science. I watch bio-based reactive liquid rubbers emerge from research laboratories into commercial reality. These products replace petroleum-derived monomers with renewable feedstocks. Castor oil, soybean oil, and crude tall oil provide the carbon backbone for these new materials. The performance profile matches conventional grades while reducing carbon footprint significantly.
I see the regulatory landscape accelerating this transition. Strict VOC emission limits from the EPA force manufacturers to rethink production chemistry. REACH compliance in the EU adds operational complexity and capital expenditure. Bio-based formulations help companies meet these requirements without sacrificing performance. Corporate clients increasingly demand sustainable sourcing across their supply chains. The chemical recycling initiatives in the US and Canada push manufacturers toward circular economy models.
The technical challenge lies in maintaining reactive end-group functionality. Bio-based polyols must still carry hydroxyl, carboxyl, or amine groups at precise concentrations. I evaluate these materials carefully for hydroxyl value and molecular weight distribution. The backbone structure differs from petroleum-derived polybutadiene. Renewable feedstocks produce more complex molecular architectures. These differences affect viscosity and curing kinetics. My testing protocols account for these variations.
Smart materials represent the second frontier. I see reactive liquid rubbers integrating with sensing and responsive technologies. The telechelic structure allows incorporation of functional nanoparticles. Carbon nanotubes and graphene platelets disperse within the rubber matrix. These additives create conductive pathways for strain sensing. The material detects deformation and reports it as a change in electrical resistance. Structural health monitoring becomes possible without separate sensor systems.
Shape memory behavior offers another avenue. I formulate liquid rubbers with reversible crosslinks that respond to temperature stimuli. The material holds a temporary shape below its transition temperature. Heating triggers recovery to the original geometry. This capability finds use in self-healing coatings and deployable aerospace structures.
Additive manufacturing transforms how I process these materials. Chromatic 3D Materials developed Reactive Liquid Additive Manufacturing technology specifically for thermoset elastomers. The process pumps two liquid feed components through a mixing tip where they react. A gel forms immediately, sealing gaps within itself. The material continues reacting with surrounding material, creating chemical bonds throughout the entire printed structure. This approach produces smooth, nonporous thermoset elastomers that require no post-processing.
I find this technology remarkable for several reasons. The liquid components adjust easily to modify toughness, flexibility, elasticity, and color without affecting print quality. I can print directly onto existing substrates like metal, plastic, or textiles. This capability reduces assembly needs and enables multi-material components. The method overcomes traditional 3D printing limitations by avoiding seams, voids, and fusing lines. Industrial applications include hydraulic-seal gaskets and air-brake membranes that demand durability.
La combinación de materias primas de origen biológico y fabricación inteligente crea nuevas posibilidades. Formulo cauchos líquidos renovables con grupos reactivos compatibles con el procesamiento RLAM. La baja viscosidad de estos materiales se adapta a los requisitos de mezcla y deposición. La cinética de curado rápido coincide con el proceso de construcción capa por capa. Esta convergencia aborda tanto las preocupaciones ambientales como la eficiencia de la fabricación.
Anticipo un crecimiento continuo en este espacio. Los fabricantes de equipos originales de automóviles buscan materiales sostenibles para los componentes interiores. Los programas aeroespaciales requieren estructuras livianas con sensores integrados. Los fabricantes de dispositivos médicos necesitan elastómeros biocompatibles con un control preciso de las propiedades. Cada aplicación exige una química de grupo funcional y una arquitectura principal específicas. El marco de clasificación que describí anteriormente guía estas selecciones.
La dirección futura es clara. Las materias primas de origen biológico se expandirán más allá de las opciones actuales. Los nuevos grupos reactivos permitirán nuevas químicas de curado. La fabricación aditiva exigirá especificaciones de viscosidad y reactividad más estrictas. Veo cauchos líquidos reactivos evolucionando desde productos intermedios hasta materiales de ingeniería para la fabricación avanzada. Los fundamentos permanecen sin cambios: los grupos terminales funcionales controlan la reactividad, la composición de la columna vertebral gobierna la compatibilidad. Estos principios guiarán la innovación en las próximas décadas.
La lógica de la clasificación sigue siendo sencilla: la química del grupo terminal dicta la reactividad, la composición de la columna vertebral rige la compatibilidad y la resistencia. Selecciono cauchos en función de las demandas de la aplicación, no de la superioridad universal. Continúa el crecimiento en compuestos ligeros y adhesivos de alto rendimientoy selladores para automóviles. Veo a Reactive Liquid Rubbers HTPB liderando esta expansión. Las innovaciones futuras se centran en materias primas de origen biológico, nuevos grupos reactivos y la integración de la fabricación aditiva. Estos materiales evolucionarán desde productos intermedios hasta soluciones de ingeniería para desafíos de fabricación avanzados.
Preguntas frecuentes
¿Cómo elijo entre HTPB y CTBN para mi aplicación?
Primero evalúo el sistema de resina. HTPB se adapta a formulaciones de poliuretano que requieren una excelente flexibilidad a bajas temperaturas. CTBN funciona mejor para el endurecimiento con epoxi. Hago coincidir la química del grupo final con la vía de curado. La polaridad de la columna vertebral determina la compatibilidad de la resina. Considere el entorno de servicio para las necesidades de resistencia al aceite.
¿Cuál es la vida útil típica de estos cauchos líquidos reactivos?
Recomiendo utilizar estos materiales dentro de los 12 meses posteriores a su fabricación. Guárdelos en recipientes sellados lejos de la humedad y la luz solar directa. Los grados HTPB con antioxidantes duran más. Siempre compruebo el valor de hidroxilo o carboxilo antes de usarlo. La degradación se manifiesta como un aumento de la viscosidad o decoloración.
¿Puedo mezclar diferentes cauchos líquidos reactivos?
Sí, frecuentemente mezclo cauchos para lograr propiedades equilibradas. La combinación de HTPB con HTBN mejora la resistencia al aceite manteniendo la flexibilidad. Mezclo CTBN con ATBN para equilibrar la dureza y la velocidad de curado. Pruebe primero la compatibilidad con un pequeño lote de prueba. La separación de fases indica un problema.
¿Qué tipo de caucho ofrece la mejor relación costo-rendimiento?
HTPB proporciona el menor costo por kilogramo con excelentes propiedades mecánicas. CTBN cuesta más pero ofrece una eficiencia superior de endurecimiento con epoxi. Considero el costo total de la formulación, no solo el precio del caucho. Cargas más bajas de CTBN a menudo logran mejores resultados que cargas más altas de alternativas más baratas.
¿Existen consideraciones de seguridad especiales al manipular estos materiales?
Siempre uso guantes de nitrilo y gafas de seguridad cuando manipulo cauchos líquidos reactivos. Los grados terminados en amina requieren precaución adicional debido al potencial de irritación de la piel. Trabaje en un área ventilada para evitar inhalar vapores. Almacenar lejos de agentes oxidantes y ácidos fuertes. Siga las instrucciones del fabricante.Recomendaciones de la ficha de datos de seguridad.

 English
 English
 Spanish
 Russian
 Arabic
 French
 German
 Portuguese
 Turkish
 Dutch
 Polish
 Korean
 Vietnamese
 Indonesian
 17. Jun, 2026